
- Apa Itu Endmill dan Ballnose pada CNC Milling?
- Endmill Flat: Pahat dengan Ujung Rata
- Ballnose Endmill: Pahat dengan Ujung Membulat
- Fungsi Endmill dan Ballnose pada CNC
- Fungsi Endmill pada CNC Milling
- Fungsi Ballnose pada CNC
- Perbedaan Endmill dan Ballnose dalam Proses CNC Milling
- Perbedaan Hasil Permukaan dan Presisi
- Cara Memilih Endmill dan Ballnose yang Tepat
- 1. Sesuaikan dengan Bentuk Benda Kerja
- 2. Perhatikan Material Benda Kerja
- 3. Pertimbangkan Diameter dan Radius Ujung Pahat
- 4. Sesuaikan Jumlah Flute dan Parameter Pemotongan
- Contoh Penggunaan Endmill dan Ballnose pada Industri
- Pembuatan Mold dan Dies
- Machining Komponen Presisi
- Pembuatan Produk dengan Kontur 3D
- Kesimpulan
Dalam proses CNC milling, pemilihan mata pisau CNC sangat menentukan ketelitian dimensi, bentuk geometri, dan kualitas permukaan benda kerja. Dua jenis pahat yang sering digunakan adalah endmill dan ballnose endmill. Memahami fungsi endmill dan ballnose pada CNC membantu operator menentukan cutting tool CNC yang tepat untuk proses pemotongan material, mulai dari pembuatan permukaan datar hingga pengerjaan kontur tiga dimensi.
Meskipun keduanya digunakan untuk menghilangkan material, bentuk ujung pahat membuat karakteristik pemotongannya berbeda. Endmill dengan ujung rata cocok untuk membuat bidang datar, alur, dan rongga, sedangkan ballnose dengan ujung membulat lebih sesuai untuk mengerjakan permukaan lengkung dan kontur kompleks.
Lantas, apa perbedaan keduanya, kapan harus menggunakan masing-masing pahat, dan bagaimana menentukan parameter pemotongan yang tepat? Simak pembahasan berikut.
Apa Itu Endmill dan Ballnose pada CNC Milling?
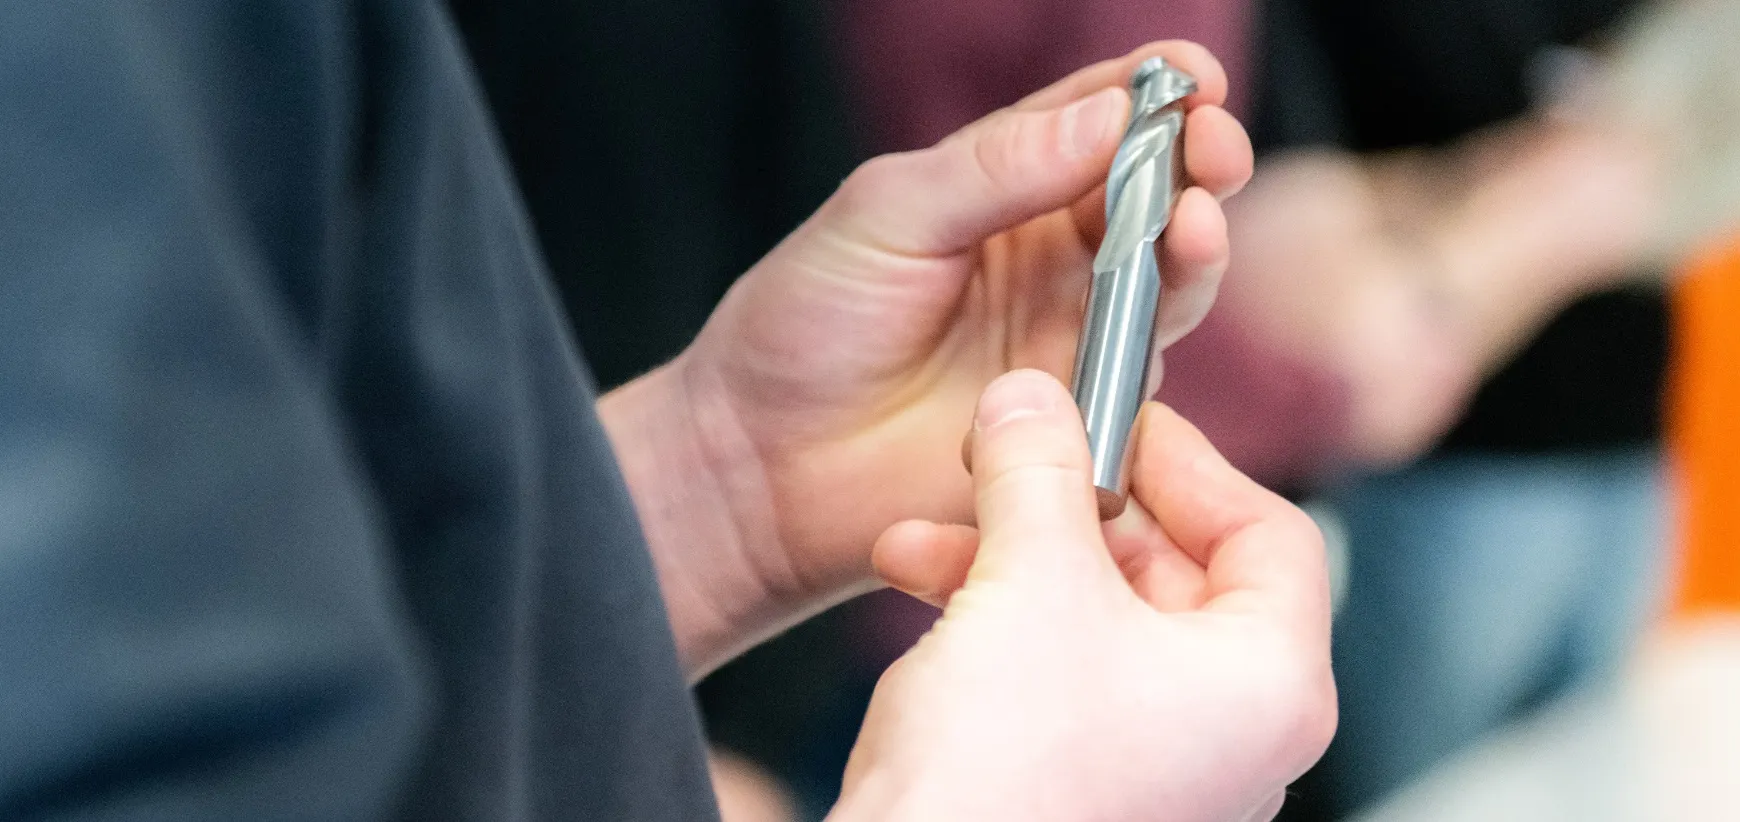
Endmill dan ballnose merupakan jenis cutting tool CNC yang digunakan dalam proses CNC milling. Keduanya berputar pada spindle untuk memotong benda kerja sesuai jalur toolpath yang diprogram melalui perangkat lunak CAM.
Perbedaan utama keduanya terletak pada geometri ujung pahat dan karakteristik permukaan yang dapat dihasilkan.
Endmill Flat: Pahat dengan Ujung Rata
Endmill flat atau flat end mill adalah pahat CNC yang memiliki ujung datar dengan sudut relatif tajam pada pertemuan ujung dan sisi pemotong. Geometri ini memungkinkan pahat menghasilkan permukaan datar, dinding tegak, alur, dan berbagai profil sesuai jalur pemotongan.
Endmill flat banyak digunakan untuk operasi roughing, pocket milling, slot milling, dan profiling. Pahat ini efektif untuk membuang material dalam jumlah besar serta membentuk fitur geometris yang memiliki bidang datar.
Ballnose Endmill: Pahat dengan Ujung Membulat
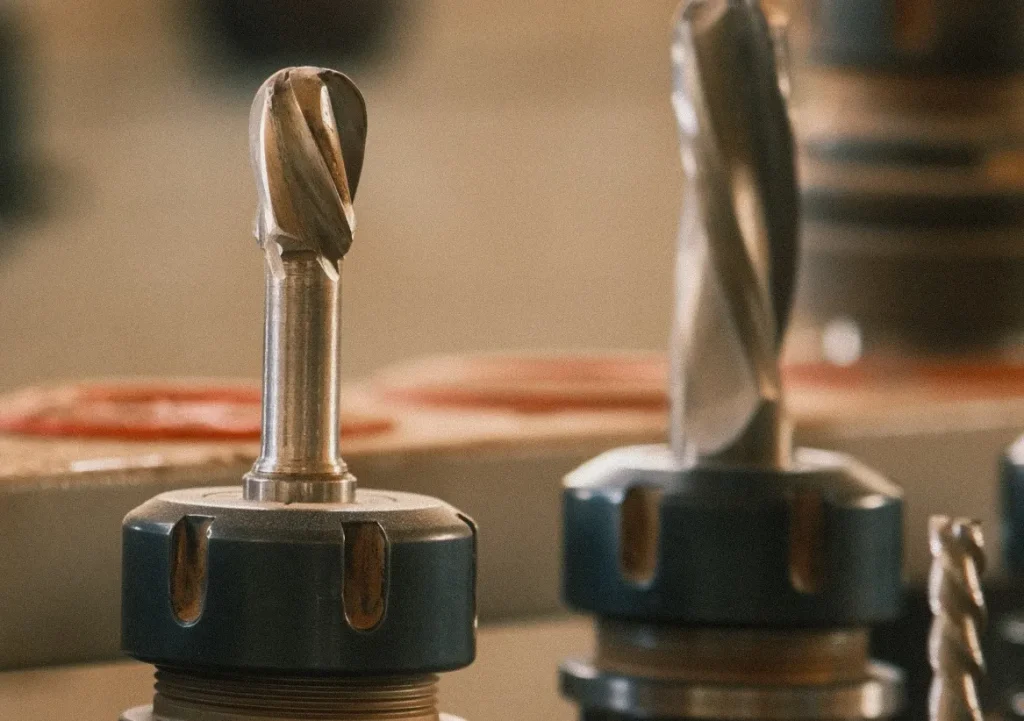
Ballnose endmill merupakan pahat CNC dengan ujung berbentuk setengah bola. Geometri ujung pahat tersebut memungkinkan pemotongan mengikuti permukaan lengkung dan kontur tiga dimensi.
Pahat ballnose sering digunakan untuk finishing CNC, pembuatan mold dan dies, serta machining permukaan 3D. Karena ujungnya membulat, pahat ini dapat menghasilkan transisi permukaan yang halus pada bentuk kompleks.
Namun, hasil akhirnya tetap dipengaruhi diameter pahat, stepover, kondisi cutting edge, dan parameter pemotongan yang digunakan.
Fungsi Endmill dan Ballnose pada CNC
Memahami fungsi endmill dan ballnose pada CNC penting agar proses machining berjalan efisien. Pemilihan pahat tidak hanya mempertimbangkan bentuk benda kerja, tetapi juga jumlah material yang harus dibuang, toleransi dimensi, dan target surface finish.
Fungsi Endmill pada CNC Milling
Fungsi utama endmill adalah melakukan pemotongan material untuk membentuk bidang, alur, rongga, dan profil tertentu. Dengan ujung rata, endmill dapat digunakan dalam berbagai operasi pemesinan, baik untuk membuang material maupun membentuk fitur akhir.
Berikut beberapa penerapannya.
- Roughing CNC: membuang material dalam jumlah besar sebelum proses lanjutan.
- Pocket milling: membuat rongga pada permukaan benda kerja.
- Slot milling: menghasilkan alur dengan lebar sesuai diameter pahat dan strategi pemotongan.
- Profiling: membentuk kontur luar atau dalam sesuai desain.
- Pembuatan permukaan datar: meratakan area tertentu sesuai kebutuhan geometri benda kerja.
Endmill juga dapat digunakan untuk semi-finishing dan finishing pada geometri yang sesuai. Dengan parameter pemotongan yang tepat, pahat ini mampu menghasilkan akurasi dimensi dan kualitas permukaan yang baik.
Fungsi Ballnose pada CNC
Fungsi ballnose pada CNC berfokus pada pengerjaan permukaan lengkung, kontur tiga dimensi, dan geometri yang sulit dikerjakan menggunakan pahat berujung rata.
Ujung berbentuk bola memungkinkan pahat mengikuti perubahan kemiringan permukaan secara bertahap. Oleh karena itu, ballnose banyak digunakan pada proses berikut:
- Finishing CNC: memperhalus permukaan setelah proses roughing dan semi-finishing.
- 3D contouring: mengikuti kontur tiga dimensi berdasarkan toolpath.
- Pembuatan mold dan dies: mengerjakan rongga cetakan dengan bentuk melengkung.
- Machining permukaan 3D: membentuk profil kompleks pada komponen teknik atau produk desain.
- Finishing permukaan lengkung: mengurangi bekas pemotongan melalui pengaturan stepover yang sesuai.
Ballnose juga dapat digunakan untuk semi-finishing atau operasi lainnya sesuai kondisi material dan strategi machining. Namun, pahat ini tidak selalu menjadi pilihan paling efisien untuk membuang material dalam jumlah besar.
artikel terkait : Perbedaan Endmill dan Drill Bit
Perbedaan Endmill dan Ballnose dalam Proses CNC Milling
Walaupun keduanya digunakan untuk memotong material, endmill flat dan ballnose memiliki karakteristik berbeda. Perbedaan tersebut memengaruhi pemilihan toolpath, kecepatan pengerjaan, serta kualitas hasil machining.
| Aspek | Endmill Flat | Ballnose Endmill |
|---|---|---|
| Geometri ujung pahat | Rata | Membulat seperti setengah bola |
| Fungsi utama | Bidang datar, alur, rongga, dan profil | Permukaan lengkung dan kontur 3D |
| Roughing | Umumnya efektif untuk banyak aplikasi | Bisa digunakan, tetapi bergantung geometri dan strategi |
| Finishing | Cocok untuk permukaan dan fitur yang sesuai | Sangat berguna untuk finishing kontur 3D |
| Aplikasi umum | Pocket milling, slot milling, profiling | Mold, dies, dan permukaan kompleks |
| Faktor penting | Diameter, jumlah flute, dan kedalaman potong | Diameter, stepover, radius ujung, dan toolpath |
Perbedaan Hasil Permukaan dan Presisi
Endmill flat dapat menghasilkan permukaan datar secara langsung ketika jalur pahat dan kondisi pemotongannya sesuai. Sementara itu, ballnose menghasilkan permukaan melalui kontak ujung dan bagian sisi pahat yang membulat.
Pada machining permukaan 3D, ballnose biasanya meninggalkan pola lintasan berupa punggung-punggung kecil di antara jalur pemotongan. Pola ini berkaitan dengan scallop height, yaitu tinggi sisa material di antara lintasan pahat.
Semakin kecil stepover, umumnya semakin rendah scallop height dan semakin halus permukaan yang dihasilkan. Namun, stepover yang terlalu kecil akan meningkatkan jumlah lintasan dan waktu machining.
Akurasi dimensi juga tidak ditentukan oleh jenis pahat saja. Kekakuan mesin, kondisi spindle, runout, strategi toolpath, dan keausan cutting edge turut memengaruhi hasil akhir.
baca juga : Cara Kerja Collet di Mesin CNC
Cara Memilih Endmill dan Ballnose yang Tepat
Pemilihan pahat CNC perlu mempertimbangkan bentuk benda kerja, material, target kualitas permukaan, dan efisiensi waktu pengerjaan. Pahat yang tepat dapat mengurangi waktu pemotongan sekaligus menjaga kualitas hasil machining.
1. Sesuaikan dengan Bentuk Benda Kerja
Gunakan endmill flat ketika pekerjaan didominasi bidang datar, slot, pocket, dinding, atau profil dengan geometri yang sesuai. Sebaliknya, pilih ballnose ketika benda kerja memiliki permukaan melengkung, radius kompleks, atau kontur tiga dimensi.
Untuk komponen yang memiliki kombinasi geometri datar dan lengkung, kedua pahat dapat digunakan dalam satu rangkaian proses CNC milling.
2. Perhatikan Material Benda Kerja
Material benda kerja memengaruhi pemilihan jenis pahat, coating, jumlah flute, dan parameter pemotongan. Aluminium, baja, stainless steel, dan material nonlogam memiliki karakteristik pemotongan yang berbeda.
Carbide endmill sering dipilih untuk kebutuhan CNC machining presisi karena kekerasan dan ketahanan ausnya. Namun, pemilihan grade carbide, geometri pahat, dan coating tetap harus disesuaikan dengan material yang dikerjakan.
3. Pertimbangkan Diameter dan Radius Ujung Pahat
Diameter endmill memengaruhi lebar pemotongan, kemampuan menjangkau area tertentu, serta kekakuan pahat. Diameter yang lebih besar umumnya lebih kaku, tetapi belum tentu dapat menjangkau sudut atau rongga sempit.
Pada ballnose, diameter berkaitan langsung dengan radius ujung pahat. Ballnose berdiameter kecil dapat menjangkau detail lebih halus, tetapi biasanya membutuhkan perhatian lebih terhadap kekakuan pahat dan parameter pemotongan.
4. Sesuaikan Jumlah Flute dan Parameter Pemotongan
Jumlah flute menentukan ruang untuk mengeluarkan geram dan memengaruhi karakteristik pemotongan. Pemilihannya harus disesuaikan dengan material, jenis pahat, serta kondisi pembuangan geram.
Selain itu, perhatikan beberapa parameter berikut:
- Spindle speed: kecepatan putaran spindle.
- Feed rate: kecepatan gerak pemakanan pahat.
- Kedalaman potong: jumlah material yang dipotong pada setiap lintasan.
- Stepover: jarak antarjalur pemotongan, terutama penting pada finishing permukaan 3D.
Jangan menentukan parameter hanya berdasarkan diameter pahat. Gunakan rekomendasi produsen cutting tool sebagai titik awal, kemudian sesuaikan berdasarkan kondisi mesin, penjepitan benda kerja, dan hasil pemotongan.
baca juga :
– holder terbaik untuk milling cnc
– brand cutting tool terbaik
Contoh Penggunaan Endmill dan Ballnose pada Industri
Dalam praktiknya, endmill dan ballnose sering digunakan secara bergantian untuk menghasilkan komponen dengan geometri yang kompleks.
Pembuatan Mold dan Dies
Pada pembuatan mold dan dies, endmill dapat digunakan untuk roughing, membuat pocket, dan membentuk fitur awal. Setelah sebagian besar material terbuang, ballnose digunakan untuk mengerjakan permukaan lengkung dan kontur kompleks pada tahap finishing.
Kombinasi ini membantu menyeimbangkan efisiensi pembuangan material dengan kebutuhan surface finish.
Machining Komponen Presisi
Pada komponen mesin yang memiliki lubang, slot, bidang datar, dan permukaan melengkung, endmill digunakan untuk membentuk fitur geometris yang sesuai. Ballnose kemudian dapat digunakan pada area yang memerlukan kontur halus atau transisi permukaan.
Strategi tersebut harus disesuaikan dengan toleransi, aksesibilitas pahat, dan kebutuhan inspeksi dimensi.
Pembuatan Produk dengan Kontur 3D
Pada produk desain, komponen dengan permukaan organik, atau model tiga dimensi, ballnose membantu mengikuti perubahan kontur melalui toolpath CAM. Hasil akhirnya bergantung pada stepover, diameter pahat, orientasi permukaan, dan strategi finishing.
Untuk area datar yang luas, endmill tetap dapat menjadi pilihan yang lebih efisien.
Kesimpulan
Fungsi endmill dan ballnose pada CNC berbeda berdasarkan geometri ujung pahat dan kebutuhan pemotongan. Endmill flat lebih cocok untuk permukaan datar, pocket milling, slot milling, profiling, dan roughing pada banyak aplikasi. Sementara itu, ballnose endmill lebih sesuai untuk finishing permukaan lengkung, machining permukaan 3D, serta pembuatan mold dan dies.
Dalam menentukan pahat CNC, pertimbangkan bentuk benda kerja, material, diameter pahat, jumlah flute, feed rate, spindle speed, kedalaman potong, dan stepover. Untuk pekerjaan yang menggabungkan bidang datar dan kontur kompleks, penggunaan endmill dan ballnose secara berurutan sering menjadi strategi yang efektif.
Dengan pemilihan cutting tool CNC dan parameter yang tepat, proses machining dapat berjalan lebih efisien sekaligus menghasilkan akurasi dimensi dan kualitas permukaan sesuai kebutuhan.
Demikian artikel mengenai Perbedaan dan Fungsi Endmill dan Ballnose, simak artikel mesin dan machining lainnya disini : https://teknikjaya.co.id/category/mesin-dan-machining/
Author
Please Share This Article
