- Cara Memprogram Mesin CNC Dasar
- Bagian Program CNC
- Kaidah Tangan Kanan
- Metoda Memrograman Mesin CNC Dasar
- Zero Point
- Cara Kerja Mesin CNC dan Alurnya
- 1. Membuat Gambar Teknik (CAD)
- 2. Menentukan Jalur Pemotongan (CAM)
- 3. Memasukkan Program ke Unit Kontrol CNC
- 4. Melakukan Setting Mesin dan Benda Kerja
- 5. Mesin Menjalankan Proses Pemotongan
- 6. Pemeriksaan Hasil Pengerjaan
- Struktur Program CNC: Address, Word, dan Block
- 1. Address
- 2. Word
- 3. Block
- Contoh Program CNC Milling dan Penjelasannya
- Contoh kode program CNC milling
- 1. Header: Satuan, Bidang, Mode Absolut, dan Zero G54
- 2. Ganti Tool, Putaran Spindle, dan Pendinginan
- 3. Gerakan Cepat, Pemotongan Linear, Melingkar, dan Retract
- 4. Mengakhiri Program CNC
- Contoh Program CNC Bubut
- Cara Mengoperasikan Mesin CNC Langkah demi Langkah
- 1. Memeriksa Gambar Teknik dan Material
- 2. Menyiapkan Mesin dan Memasang Benda Kerja
- 3. Melakukan Setting Cutting Tool
- 4. Melakukan Setting Zero Point
- 5. Memasukkan Program CNC
- 6. Melakukan Simulasi dan Dry Run
- 7. Menjalankan Proses Machining
- 8. Memeriksa Hasil Akhir Benda Kerja
- Kesalahan yang Sering Terjadi pada Operator Baru
- Tips Set Zero pada Mesin CNC agar Lebih Akurat
Memprogram Mesin CNC dasar merupakan mesin yang bekerja dengan menggunakan gerakan dasar yang sesuai arah koordinat kartesian. Ini adalah inti dari cara memprogram CNC. Arah koordinat kartesian yang dimaksud adalah sumbu X, sumbu Y, dan sumbu Z. Lebih lanjut berikut pemaparannya.

Cara Memprogram Mesin CNC Dasar
Dalam cara program mesin cnc, ada yang dinamakan sebagai urutan perintah. Urutan perintah ini disusun oleh banyak kode yang hanya bisa dipahami oleh unit kontrol mesin yang dimaksud. Selain itu, untuk memprogram mesin CNC dasar, program CNC harus terlebih dahulu disusun mulai dari bagian-bagian program.
Baca Juga : Harga Jasa CNC masa kini
Bagian Program CNC
Pada bagian program mesin CNC bubut terbagi atas 2 informasi teknologi dan informasi geometris. Informasi teknologi merupakan bagian program CNC yang berisi masukan instruksi pada mesin CNC, selain posisi pusat koordinat yang ada pada sumbu mesin CNC.
Contohnya perintah dalam mengatur kecepatan feeding dan putaran spindle. Sedangkan informasi geometris berisi perintah dalam menentukan posisi koordinat atau titik sumbu mesin CNC. Program CNC ini juga merupakan sejumlah kode perintah yang disusun dalam bentuk huruf dan angka.
Kode dalam bentuk huruf dinamakan adres, sedangkan kode yang berupa kombinasi huruf dan angka dinamakan word. Terakhir, kode yang berupa gabungan dari beberapa kata disebut blok. Blok ini harus ditulis dalam 1 baris program. Inilah bagian dari cara memprogram mesin CNC dasar yang penting untuk Anda ketahui lebih dulu.
Kaidah Tangan Kanan
Seperti yang diulas sebelumnya, bahwa memprogram CNC harus menggunakan gerakan dasar yang sesuai arah koordinat kartesian. Koordinat kartesian atau yang dikenal dengan sumbu X,Y dan Z ditentukan dengan cara menggunakan kaidah tangan kanan.
Kaidah tangan kanan yang dimaksud adalah penggunaan ibu jari untuk sumbu X, lalu jari telunjuk untuk sumbu Y dan jari tengah untuk sumbu Z. Maksudnya adalah saat Anda berada di depan mesin CNC, arah jari tengah adalah arah sumbu utama spindle.
Setelah itu berlaku ibu jari, telunjuk dan jari tengah menuju ke arah sumbu X, Y dan Z positif. Namun, pada prakteknya pada berbagai cara memprogram mesin CNC dasar, semua itu akan terlihat berbeda.
baca juga : Jasa Bubut CNC Satuan sekarang
Metoda Memrograman Mesin CNC Dasar
Metoda ini terdiri dari 2 jenis metoda yaitu metoda harga absolut dan metoda inkremental. Pada metoda absolut, metoda pengukuran koordinatnya hanya menggunakan titik tetap. Sedangkan pada metoda inkremental, pengukuran motodanya menggunakan koordinat tujuan akhir.
Inilah yang menjadi acuan untuk mengukur koordinat tujuan selanjutnya. Belajar program mesin cnc ini tidak serumit yang Anda bayangkan, apabila dilakukan dengan melihat dan mempraktekkannya secara langsung. Untuk langkah selanjutnya adalah mengenal zero point pada mesin CNC dasar.
baca juga : Jasa CNC Milling Presisi
Zero Point

Zero point atau yang dikenal denagn titik referensi merupakan titik acuan dalam sebuah proses pengukuran. Dalam memprogram mesin CNC dasar, zero point ini terbagi 2 yaitu zero point mesin dan zero point benda kerja. Zero point mesin adalah titik di mana sumbu X, sumbu Y dan sumbu Z mesin bernilai 0.
Sedangkan zero point benda kerja adalah titik di mana sumbu x, sumbu y dan sumbu z benda kerja bernilai 0. Dan jika dihubungkan antara zero point mesin dengan zero point benda kerja adalah zero point benda kerja merupakan hasil offset pengukuran dari titik zero point mesin.
Demikian sekilas tentang cara memprogram mesin CNC dasar yang perlu Anda ketahui. Penting bagi Anda bisa memahami dasar-dasarnya terlebih dahulu, karena dengan begitu pembelajaran ini akan menjadi kunci sukses dalam prakteknya ke depan.
Cara Kerja Mesin CNC dan Alurnya
Mesin CNC bekerja dengan mengikuti instruksi yang sudah diprogram sebelumnya. Setiap gerakan, mulai dari perpindahan posisi pahat hingga proses pemotongan material, diatur melalui perintah yang dibaca oleh unit kontrol mesin.
Supaya lebih mudah dipahami, berikut alur kerja mesin CNC dari awal sampai benda kerja selesai diproses.
1. Membuat Gambar Teknik (CAD)
Langkah pertama adalah membuat gambar atau model benda kerja menggunakan software CAD (Computer-Aided Design). Gambar ini menjadi acuan mengenai bentuk, ukuran, lubang, kontur, serta toleransi yang harus dicapai.
Beberapa informasi yang perlu diperhatikan dalam gambar teknik antara lain:
- Dimensi panjang, lebar, dan tinggi benda kerja.
- Diameter lubang dan ukuran alur.
- Posisi setiap fitur atau titik koordinat.
- Toleransi ukuran dan kualitas permukaan.
2. Menentukan Jalur Pemotongan (CAM)
Setelah gambar selesai, langkah berikutnya adalah menentukan jalur pergerakan pahat menggunakan software CAM (Computer-Aided Manufacturing).
Pada tahap ini, programmer menentukan beberapa hal seperti:
- Jenis dan diameter cutting tool yang digunakan.
- Kedalaman pemotongan atau depth of cut.
- Kecepatan putaran spindle.
- Kecepatan pemakanan (feed rate).
- Urutan proses pengerjaan benda kerja.
Software CAM kemudian mengubah jalur pemotongan tersebut menjadi instruksi program CNC melalui proses post-processing. Apabila pemrograman dilakukan secara manual, kode CNC dapat disusun langsung tanpa harus melalui software CAM.
3. Memasukkan Program ke Unit Kontrol CNC
Program yang sudah dibuat selanjutnya dikirim ke mesin CNC. Pengiriman dapat menggunakan USB, jaringan komputer, atau koneksi lain sesuai fasilitas mesin.
Di dalam unit kontrol atau CNC controller, setiap baris program akan dibaca dan diterjemahkan menjadi perintah gerakan serta fungsi mesin.
Misalnya:
- G00 digunakan untuk perpindahan cepat tanpa proses pemotongan.
- G01 digunakan untuk gerakan pemotongan lurus.
- M03 digunakan untuk menghidupkan spindle searah jarum jam.
- M08 digunakan untuk mengaktifkan sistem pendingin.
4. Melakukan Setting Mesin dan Benda Kerja
Sebelum proses pemotongan dimulai, operator harus menyiapkan mesin dan benda kerja terlebih dahulu.
Beberapa pekerjaan yang dilakukan pada tahap ini adalah:
- Memasang material pada ragum, chuck, atau fixture.
- Memasang cutting tool sesuai urutan program.
- Mengukur panjang dan diameter pahat.
- Menentukan titik nol benda kerja (work zero).
- Mengisi nilai work offset dan tool offset.
Setting yang kurang tepat dapat menyebabkan hasil pemesinan tidak sesuai ukuran. Bahkan, kesalahan pada titik nol atau panjang pahat bisa mengakibatkan tabrakan antara cutting tool dengan benda kerja maupun fixture.
5. Mesin Menjalankan Proses Pemotongan
Setelah program dan setting selesai diperiksa, mesin CNC dapat menjalankan proses pemotongan sesuai instruksi.
Unit kontrol mengatur gerakan motor servo pada masing-masing sumbu, mengendalikan putaran spindle, serta menjalankan fungsi tambahan seperti pendinginan.
Pada mesin CNC milling 3-axis, misalnya, gerakan utama berlangsung pada sumbu X, Y, dan Z. Kombinasi ketiga sumbu ini memungkinkan pahat membentuk berbagai kontur, lubang, alur, dan permukaan benda kerja.
6. Pemeriksaan Hasil Pengerjaan
Setelah proses machining selesai, benda kerja perlu diperiksa menggunakan alat ukur yang sesuai.
Operator biasanya memeriksa:
- Kesesuaian dimensi terhadap gambar teknik.
- Diameter dan kedalaman lubang.
- Kualitas permukaan hasil pemotongan.
- Posisi dan kesikuan setiap fitur.
- Toleransi ukuran yang diminta customer.
Jika masih ditemukan penyimpangan, programmer atau operator perlu mengevaluasi kembali program, offset, kondisi pahat, dan parameter pemotongan.
Struktur Program CNC: Address, Word, dan Block
Program CNC terdiri dari kumpulan instruksi yang disusun menggunakan kombinasi huruf dan angka. Setiap instruksi memiliki fungsi tersendiri untuk mengatur gerakan mesin, kecepatan spindle, pemakanan, hingga pergantian pahat.
Ada tiga istilah dasar yang perlu dipahami ketika belajar membaca program CNC, yaitu address, word, dan block.
1. Address
Address adalah huruf yang digunakan sebagai penanda suatu perintah atau informasi dalam program CNC. Setiap address memiliki fungsi berbeda, tergantung huruf yang digunakan.
Beberapa address yang sering ditemukan dalam program CNC antara lain:
- G = Perintah gerakan atau fungsi persiapan mesin.
- M = Perintah fungsi tambahan mesin.
- X, Y, Z = Koordinat posisi pada masing-masing sumbu.
- F = Kecepatan pemakanan (feed rate).
- S = Kecepatan putaran spindle.
- T = Nomor cutting tool yang digunakan.
- N = Nomor urutan block program.
2. Word
Word merupakan gabungan antara address dengan angka atau nilai yang mengikutinya. Contohnya, G01, X25.0, Y10.0, dan F150.
Setiap word memberikan informasi tertentu kepada mesin. Misalnya, X25.0 berarti posisi yang dituju pada sumbu X adalah 25 mm apabila program menggunakan satuan metrik.
3. Block
Block adalah kumpulan beberapa word yang disusun dalam satu baris program CNC. Satu block dapat berisi beberapa instruksi yang dijalankan secara bersamaan atau berurutan sesuai aturan kontrol mesin.
Contoh penulisan satu block program CNC:
G01 X25.0 Y10.0 F150Dari contoh tersebut, kita bisa mengenali beberapa bagian:
- G01 = Perintah gerakan lurus.
- X25.0 = Posisi tujuan sumbu X.
- Y10.0 = Posisi tujuan sumbu Y.
- F150 = Kecepatan pemakanan yang diperintahkan.
Keempat word tersebut disusun menjadi satu block. Dengan memahami hubungan antara address, word, dan block, membaca program CNC akan jauh lebih mudah.
Contoh Program CNC Milling dan Penjelasannya
Untuk memahami cara memprogram mesin CNC, kita bisa mulai dari contoh program sederhana. Berikut contoh program CNC milling 3-axis menggunakan format G-code yang umum dijumpai pada kontrol bergaya Fanuc/Haas.
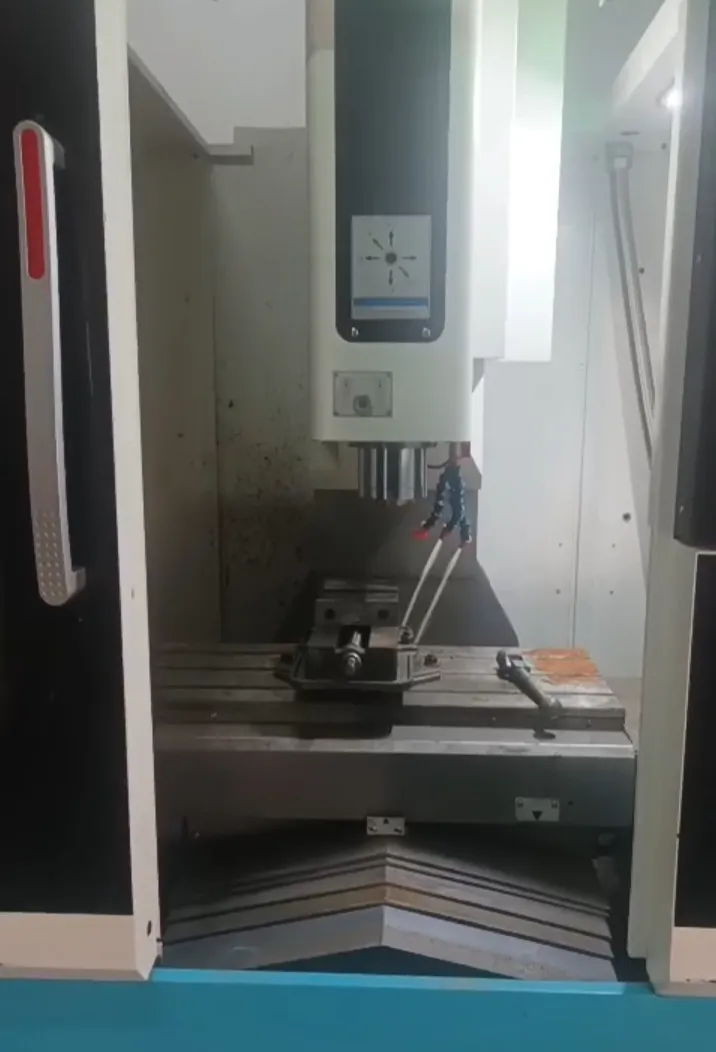
Program ini menggambarkan proses pemotongan kontur sederhana pada permukaan benda kerja. Pergerakan pahat menggunakan kombinasi gerak cepat, pemotongan lurus, dan gerakan melingkar.
Asumsi pengerjaan:
- Jenis mesin: CNC milling 3-axis.
- Material: Benda kerja diasumsikan sudah terpasang kuat pada meja mesin.
- Tool: T1 menggunakan end mill.
- Satuan: Milimeter.
- Zero point: X0 dan Y0 pada titik acuan benda kerja, sedangkan Z0 berada di permukaan atas material.
- Mode koordinat: Absolut (G90).
Contoh kode program CNC milling
%
O1001 (CONTOH PROGRAM CNC MILLING)
(G54 X0 Y0 TITIK ACUAN, Z0 PERMUKAAN MATERIAL)
T1 M06
G21 G17 G90 G94 G40 G49 G80
G54
S2500 M03
G00 G43 H01 Z50.0
M08
G00 X10.0 Y10.0
G00 Z5.0
G01 Z-2.0 F80.0
G01 X40.0 Y10.0 F200.0
G03 X50.0 Y20.0 I0.0 J10.0
G01 X50.0 Y40.0
G01 X10.0 Y40.0
G01 X10.0 Y10.0
G00 Z50.0
M09
M05
M30
%
Kode tersebut terdiri dari beberapa bagian. Agar lebih mudah dipahami, berikut penjelasan berdasarkan urutan programnya.
1. Header: Satuan, Bidang, Mode Absolut, dan Zero G54
Header merupakan bagian awal program yang berisi informasi dasar sebelum proses pemotongan dimulai.
Perhatikan baris berikut:
G21 G17 G90 G94 G40 G49 G80
G54| Kode | Fungsi |
|---|---|
| G21 | Menggunakan satuan metrik atau milimeter. |
| G17 | Memilih bidang kerja XY. |
| G90 | Menggunakan metode koordinat absolut. |
| G94 | Menggunakan feed rate per menit. |
| G40 | Membatalkan kompensasi radius pahat. |
| G49 | Membatalkan kompensasi panjang pahat. |
| G80 | Membatalkan canned cycle yang masih aktif. |
| G54 | Memilih sistem koordinat atau titik nol benda kerja yang sudah disetting. |
Perlu dipahami bahwa G54 bukan titik nol mesin. G54 merupakan work coordinate offset yang digunakan untuk menentukan posisi titik acuan benda kerja terhadap koordinat mesin.
Misalnya, operator menetapkan sudut kiri depan material sebagai X0 dan Y0, kemudian permukaan atas material sebagai Z0. Nilai tersebut disimpan pada offset G54 dan akan digunakan sebagai acuan gerakan pahat.
2. Ganti Tool, Putaran Spindle, dan Pendinginan
Setelah pengaturan dasar selesai, program melanjutkan ke pemilihan pahat dan pengaturan spindle.
T1 M06
S2500 M03
G00 G43 H01 Z50.0
M08
Penjelasan setiap perintah:
- T1 M06 = Memanggil tool 1 dan menjalankan perintah pergantian pahat.
- S2500 = Mengatur putaran spindle : 2.500 RPM.
- M03 = Menghidupkan spindle searah jarum jam.
- G43 H01 = Mengaktifkan kompensasi panjang pahat menggunakan data offset H01.
- Z50.0 = Mengatur posisi Z pada ketinggian 50 mm dari titik nol benda kerja setelah memperhitungkan tool length offset.
- M08 = Menghidupkan sistem pendingin (coolant).
Perhatikan penggunaan H01 pada contoh tersebut. Jika program memanggil T1, nilai tool length offset yang digunakan harus sesuai dengan data panjang tool nomor 1 yang sudah diukur dan disimpan pada kontrol mesin.
3. Gerakan Cepat, Pemotongan Linear, Melingkar, dan Retract
Bagian ini merupakan inti dari program CNC milling karena berisi instruksi pergerakan pahat untuk membentuk benda kerja.
Gerakan cepat menggunakan G00
G00 X10.0 Y10.0
G00 Z5.0
G00 digunakan untuk memindahkan posisi pahat secara cepat menuju koordinat yang ditentukan. Gerakan ini biasanya digunakan ketika pahat belum melakukan proses pemotongan.
Pemotongan lurus menggunakan G01
G01 Z-2.0 F80.0
G01 X40.0 Y10.0 F200.0
G01 digunakan untuk menggerakkan pahat mengikuti garis lurus dengan kecepatan pemakanan yang sudah ditentukan.
- Z-2.0 berarti pahat bergerak menuju kedalaman 2 mm di bawah permukaan Z0.
- F80.0 berarti feed rate sebesar 80 mm/menit pada gerakan tersebut.
- X40.0 Y10.0 berarti pahat bergerak menuju koordinat X40 dan Y10.
Pemotongan melingkar menggunakan G02 dan G03
G03 X50.0 Y20.0 I0.0 J10.0G02 dan G03 digunakan untuk membuat gerakan melingkar atau circular interpolation.
- G02 = Gerakan melingkar searah jarum jam.
- G03 = Gerakan melingkar berlawanan arah jarum jam.
Pada contoh di atas, G03 menggerakkan pahat dari koordinat awal X40 Y10 menuju X50 Y20. Nilai I dan J menunjukkan jarak pusat busur terhadap titik awal gerakan, dengan asumsi format incremental center offset yang digunakan kontrol tersebut.
Gerakan berikutnya menggunakan G01
G01 X50.0 Y40.0
G01 X10.0 Y40.0
G01 X10.0 Y10.0
Perintah tersebut membuat pahat bergerak lurus menuju beberapa titik koordinat untuk melanjutkan pembentukan kontur benda kerja.
Retract atau menarik pahat menjauh dari benda kerja
G00 Z50.0Setelah proses pemotongan selesai, G00 digunakan untuk menarik pahat kembali menuju posisi Z50.0. Gerakan ini memberikan jarak aman antara pahat dengan permukaan benda kerja sebelum program diakhiri.
4. Mengakhiri Program CNC
Setelah semua proses pemotongan selesai, program perlu mematikan fungsi spindle dan pendinginan.
M09
M05
M30- M09 = Mematikan sistem coolant.
- M05 = Menghentikan putaran spindle.
- M30 = Mengakhiri program dan biasanya mereset program ke awal.
Dengan memahami setiap bagian tersebut, Kamu dapat melihat bahwa program CNC bukan sekadar kumpulan kode. Setiap baris memiliki peran untuk mengatur urutan kerja mesin dari persiapan hingga proses pemotongan selesai.
Catatan: Angka RPM dan feed rate pada contoh hanya untuk ilustrasi pembelajaran, bukan rekomendasi parameter pemotongan. Contoh ini juga belum menggunakan kompensasi radius pahat G41/G42. Bentuk jalur yang diperintahkan merupakan jalur pusat pahat, sehingga ukuran akhir benda kerja harus memperhitungkan diameter tool. Format kode, pemakaian G-code, dan gerakan mesin dapat berbeda menurut jenis controller. Jangan langsung menjalankan program ini pada mesin produksi tanpa penyesuaian, pemeriksaan offset, simulasi, dan prosedur keselamatan mesin.
artikel terkait :
– Jobsheet CNC Milling
– Jenis Arbor di Mesin CNC Milling
Contoh Program CNC Bubut
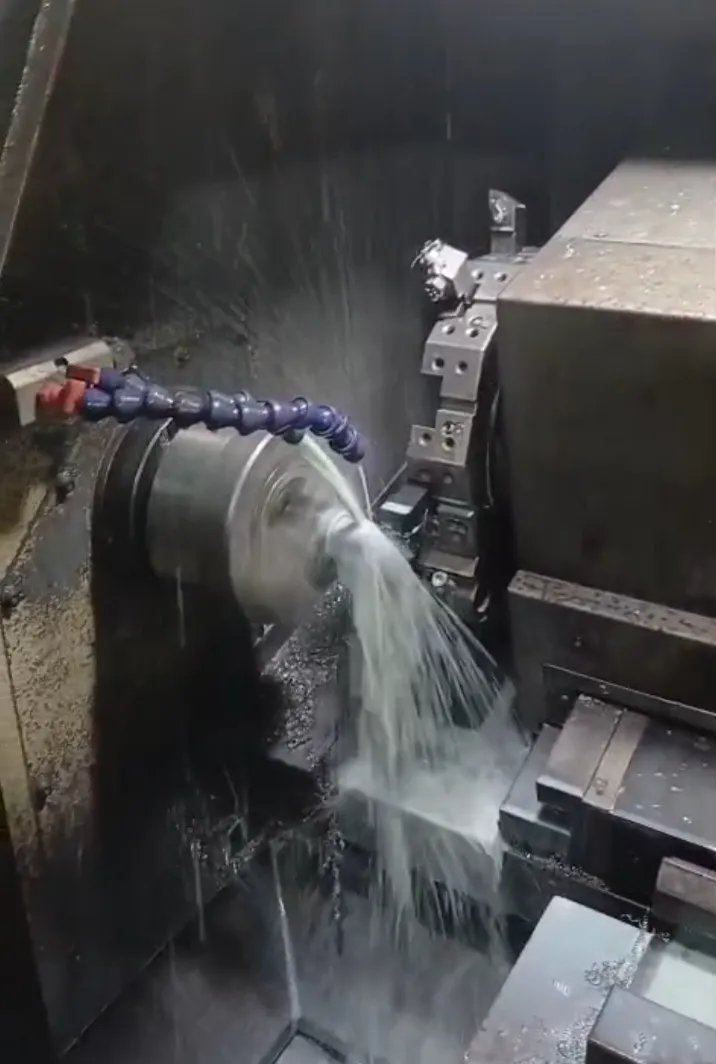
Selain mesin milling, pemrograman CNC juga banyak digunakan pada mesin bubut CNC. Perbedaannya terletak pada gerakan pemotongan dan sistem koordinat yang digunakan.
Pada mesin bubut CNC dua sumbu, koordinat yang umum digunakan adalah:
- Sumbu X = Mengatur posisi pahat terhadap diameter benda kerja.
- Sumbu Z = Mengatur posisi pahat sepanjang arah sumbu putar benda kerja.
Berikut contoh program sederhana untuk proses facing atau meratakan permukaan ujung benda kerja. Contoh ini menggunakan format yang umum dijumpai pada kontrol CNC bubut tertentu.
%
O2001 (CONTOH PROGRAM FACING)
(G54 X0 PUSAT SPINDLE, Z0 MUKA BENDA)
G21
G00 G18 G40 G80 G99 G54
T0101
G97 S800 M03
M08
G00 X32.0 Z2.0
G01 Z0.0 F0.15
G01 X0.0
G00 Z5.0
G00 X32.0
M09
M05
M30
%
Penjelasan singkat program:
- G21 = Menggunakan satuan milimeter.
- G18 = Memilih bidang kerja XZ.
- G54 = Memilih work offset benda kerja.
- G99 = Menggunakan feed per revolution pada kontrol yang mendukung format tersebut.
- T0101 = Memanggil tool nomor 1 beserta offset nomor 1 pada format kontrol yang digunakan.
- G97 S800 M03 = Mengatur spindle pada 800 RPM dengan arah putaran searah jarum jam.
- G00 X32.0 Z2.0 = Memposisikan pahat pada titik awal di luar permukaan benda kerja.
- G01 Z0.0 F0.15 = Menggerakkan pahat menuju permukaan benda kerja dengan feed 0,15 mm/putaran.
- G01 X0.0 = Melakukan gerakan pemotongan menuju garis tengah benda kerja.
- M09 dan M05 = Mematikan pendingin dan spindle.
- M30 = Mengakhiri program.
Contoh tersebut mengasumsikan pemrograman X menggunakan nilai diameter, titik Z0 berada pada muka benda, serta posisi koordinat dan offset sudah disiapkan. Nilai RPM dan feed rate hanya ilustrasi. Periksa kembali format T-code, mode koordinat, arah spindle, serta sistem offset pada controller yang digunakan sebelum menjalankan program.
Baca Juga : Penjelasan Program CNC Bubut Lengkap
Cara Mengoperasikan Mesin CNC Langkah demi Langkah
Memahami kode program saja belum cukup untuk menjalankan mesin CNC. Operator juga harus mengetahui cara menyiapkan material, memasang pahat, menentukan titik nol, dan memastikan program berjalan dengan aman.
Berikut tahapan dasar pengoperasian mesin CNC yang perlu dipahami oleh operator pemula.
1. Memeriksa Gambar Teknik dan Material
Sebelum menghidupkan mesin, pelajari terlebih dahulu gambar teknik yang akan dikerjakan.
Periksa beberapa informasi berikut:
- Dimensi dan bentuk benda kerja.
- Jenis material yang digunakan.
- Toleransi ukuran yang diminta.
- Jenis pengerjaan yang diperlukan.
- Urutan proses machining.
Informasi ini membantu operator menentukan jenis mesin, cutting tool, dan metode pengerjaan yang tepat.
2. Menyiapkan Mesin dan Memasang Benda Kerja
Setelah memahami gambar teknik, siapkan mesin dan pasang material pada area kerja.
- Pastikan kondisi mesin dalam keadaan baik.
- Bersihkan meja mesin, ragum, chuck, atau fixture dari kotoran dan geram.
- Pasang benda kerja dengan posisi yang sesuai.
- Pastikan material terjepit kuat dan tidak mudah bergeser.
- Periksa jarak antara benda kerja, pahat, dan komponen mesin lainnya.
Pemasangan benda kerja yang kurang kuat dapat menyebabkan getaran, pergeseran material, bahkan tabrakan saat proses pemotongan berlangsung.
3. Melakukan Setting Cutting Tool
Cutting tool harus dipasang sesuai kebutuhan proses machining. Setelah pemasangan, operator perlu memasukkan data tool offset yang sesuai.
Data yang perlu diperhatikan antara lain:
- Nomor tool yang digunakan.
- Panjang cutting tool.
- Diameter cutting tool.
- Nilai kompensasi panjang dan radius pahat jika digunakan.
Jangan sampai nomor tool pada program berbeda dengan tool offset yang digunakan. Kesalahan tersebut dapat menyebabkan posisi pemotongan tidak sesuai.
4. Melakukan Setting Zero Point
Zero point adalah titik acuan yang digunakan untuk menentukan posisi benda kerja selama proses pemesinan.
Pada mesin CNC milling, operator biasanya menentukan titik nol pada sumbu X, Y, dan Z. Sementara pada mesin bubut CNC, titik acuan umumnya berada pada garis tengah spindle dan permukaan ujung benda kerja sesuai metode setting yang digunakan.
Pastikan nilai zero point sudah disimpan pada work offset yang sesuai, misalnya G54.
5. Memasukkan Program CNC
Setelah setting selesai, masukkan program CNC ke unit kontrol mesin.
Sebelum menjalankan program, periksa kembali:
- Nomor program yang akan dijalankan.
- Kesesuaian satuan milimeter atau inci.
- Nomor tool dan tool offset.
- Penggunaan koordinat G54 atau work offset lainnya.
- Nilai RPM dan feed rate.
- Urutan gerakan pahat dan kedalaman pemotongan.
6. Melakukan Simulasi dan Dry Run
Jangan terburu-buru menjalankan program CNC langsung pada benda kerja. Lakukan pemeriksaan terlebih dahulu menggunakan fasilitas simulasi atau graphics pada controller apabila tersedia.
Selanjutnya, lakukan pengujian sesuai prosedur mesin:
- Gunakan mode Single Block apabila diperlukan untuk memeriksa instruksi satu per satu.
- Periksa pergerakan pahat pada posisi awal dan titik perpindahan.
- Gunakan pengaturan feed atau rapid override sesuai prosedur pemeriksaan.
- Pastikan tidak ada potensi tabrakan dengan ragum, fixture, atau benda kerja.
Dry run dan simulasi bertujuan membantu menemukan kesalahan program sebelum terjadi kerusakan pada mesin atau material.
7. Menjalankan Proses Machining
Apabila program dan seluruh setting sudah diperiksa, proses machining dapat dimulai.
Selama mesin bekerja, operator tetap perlu memperhatikan kondisi pemotongan, suara mesin, getaran, aliran coolant, serta pembentukan geram.
Apabila ditemukan suara tidak normal, getaran berlebihan, atau kondisi yang berpotensi membahayakan, hentikan proses sesuai prosedur keselamatan mesin dan lakukan pemeriksaan.
8. Memeriksa Hasil Akhir Benda Kerja
Setelah proses selesai, ukur kembali benda kerja menggunakan alat ukur yang sesuai, seperti jangka sorong, mikrometer, dial indicator, atau alat ukur khusus lainnya.
Bandingkan hasil pengukuran dengan gambar teknik. Apabila terdapat penyimpangan, periksa kembali setting zero, tool offset, kondisi cutting tool, dan program yang digunakan.
Kesalahan yang Sering Terjadi pada Operator Baru
Ketika pertama kali belajar mengoperasikan mesin CNC, ada beberapa kesalahan yang cukup sering terjadi. Sebagian besar berhubungan dengan pemahaman kode program dan ketelitian ketika melakukan setting mesin.
Berikut beberapa kesalahan yang perlu dihindari:
- Salah memilih satuan pengukuran. Misalnya, program seharusnya menggunakan milimeter (G21), tetapi yang aktif justru inci (G20). Kesalahan ini dapat membuat pergerakan mesin jauh berbeda dari yang direncanakan.
- Keliru menggunakan koordinat absolut dan inkremental. G90 menggunakan koordinat absolut, sedangkan G91 menggunakan koordinat inkremental pada pemrograman milling yang umum. Kesalahan memilih mode dapat mengubah posisi tujuan pahat.
- Salah menentukan zero point. Titik nol benda kerja yang tidak sesuai dengan gambar teknik akan membuat seluruh posisi pemotongan bergeser.
- Tidak memperhatikan tool offset. Panjang atau radius tool yang dimasukkan tidak sesuai dengan kondisi aktual pahat dapat memengaruhi kedalaman serta ukuran hasil pengerjaan.
- Salah memasukkan RPM dan feed rate. Putaran spindle serta kecepatan pemakanan yang tidak sesuai dengan material dan cutting tool dapat mempercepat keausan pahat atau menurunkan kualitas permukaan.
- Tidak memeriksa program sebelum dijalankan. Melewatkan simulasi, pemeriksaan offset, atau dry run dapat meningkatkan risiko tabrakan.
- Kurang memperhatikan pemasangan benda kerja. Material yang tidak terjepit kuat dapat bergeser ketika terkena gaya pemotongan.
Karena itu, operator pemula sebaiknya tidak hanya menghafal kode G dan M. Memahami fungsi setiap instruksi serta memeriksa kondisi mesin sebelum proses produksi sama pentingnya dengan kemampuan membaca program.
Tips Set Zero pada Mesin CNC agar Lebih Akurat
Setting zero merupakan salah satu tahap yang sangat menentukan hasil pengerjaan CNC. Kesalahan beberapa persepuluh milimeter saja bisa berpengaruh terhadap ukuran dan posisi fitur benda kerja, terutama pada komponen yang membutuhkan toleransi ketat.
Berikut beberapa hal yang perlu diperhatikan ketika melakukan setting zero point.
- Tentukan datum atau titik acuan terlebih dahulu. Pilih titik nol berdasarkan gambar teknik dan metode pencekaman. Jangan menentukan titik nol secara asal karena semua koordinat program akan mengacu pada posisi tersebut.
- Pastikan permukaan benda kerja bersih. Hilangkan geram, kotoran, dan serpihan material dari meja mesin, ragum, serta permukaan benda kerja sebelum melakukan pengukuran.
- Gunakan edge finder atau probe untuk sumbu X dan Y. Alat bantu ini dapat digunakan untuk menemukan posisi tepi atau titik referensi benda kerja dengan lebih konsisten. Perhitungkan diameter atau radius alat ketika menentukan titik nol.
- Tentukan Z0 dengan alat ukur yang sesuai. Gunakan tool setter, probe, atau metode touch-off yang sesuai dengan mesin. Jika menggunakan kertas sebagai metode pembelajaran, perhatikan ketebalan kertas agar tidak menimbulkan kesalahan pengukuran.
- Bedakan work offset dan tool offset. G54 digunakan untuk menentukan posisi titik nol benda kerja, sedangkan G43 H digunakan untuk mengompensasi panjang pahat pada mesin milling.
- Periksa ulang nilai offset. Setelah semua nilai dimasukkan ke controller, pastikan angka pada sumbu X, Y, dan Z sudah benar. Jangan sampai nilai offset masuk ke kolom sumbu yang salah.
- Lakukan pengecekan setelah mengganti material atau fixture. Jika posisi benda kerja berubah, lakukan pengukuran ulang. Jangan menganggap setting sebelumnya masih berlaku.
Untuk pekerjaan dengan toleransi presisi, penggunaan probe atau alat setting yang sudah dikalibrasi dapat membantu mendapatkan hasil pengukuran yang lebih konsisten.
Author
Please Share This Article