
- Apa yang Dimaksud Chips pada Proses CNC?
- Mengapa Chips CNC Perlu Diputus?
- Bagaimana Chips CNC Bisa Menjadi Panjang dan Tidak Putus?
- Cara Agar Chips CNC Putus dengan Benar
- Atur Feed Rate
- Atur Cutting Speed
- Atur Depth of Cut
- Gunakan Insert dengan Chip Breaker yang Sesuai
- Pilih Geometri Tool yang Tepat
- Sesuaikan Tool dengan Material Benda Kerja
- Gunakan Coolant atau Cutting Fluid dengan Tepat
- Modifikasi Program G-code Agar Chips Putus
- Apa Itu Chip Breaker pada Insert CNC?
- Bagaimana Parameter Cutting Mempengaruhi Chip?
- Contoh Setting agar Chips CNC Putus
- Bagaimana Membuat Chips Putus Saat CNC Turning?
- Bagaimana Membuat Chips Putus Saat CNC Milling?
- Masalah yang Terjadi Jika Chips Tidak Putus
- Cara Mengatasi Chips yang Melilit pada Mesin CNC
- Kesalahan yang Sering Dilakukan Saat Mengatur Chip Control
- Keselamatan Saat Menangani Chips CNC
- FAQ Seputar Chips CNC
- Kenapa chips CNC tidak putus?
- Bagaimana cara agar chips CNC putus?
- Apa fungsi chip breaker?
- Apakah menaikkan feed bisa membuat chip putus?
- Apa pengaruh cutting speed terhadap chip?
- Apa pengaruh depth of cut terhadap chip?
- Mengapa stainless steel sulit menghasilkan chip pendek?
- Apa penyebab chip melilit pada benda kerja?
- Bagaimana cara mengatasi chip panjang pada CNC turning?
- Apakah coolant bisa membuat chip lebih mudah putus?
- Apakah chip yang panjang selalu berarti parameter machining salah?
- Bagaimana cara menangani chip CNC agar aman?
- Kesimpulan
Chips CNC yang panjang dan terus melilit benda kerja bukan sekadar gangguan kecil di tengah proses machining. Selain membuat area kerja berantakan, chip yang tidak terkontrol dapat melilit cutting tool, mengganggu chip evacuation, merusak permukaan benda kerja, bahkan menciptakan risiko serius bagi operator.
Karena itu, pertanyaan cara agar chips CNC putus dan aman sebaiknya tidak dijawab hanya dengan “naikkan feed”. Chip control jauh lebih kompleks. Material benda kerja, geometri insert, chip breaker, feed rate, cutting speed, depth of cut, coolant, kondisi tool, hingga stabilitas setup semuanya saling memengaruhi.
Memahami hubungan tersebut akan membuat proses CNC lebih aman sekaligus lebih mudah dikendalikan.
Apa yang Dimaksud Chips pada Proses CNC?
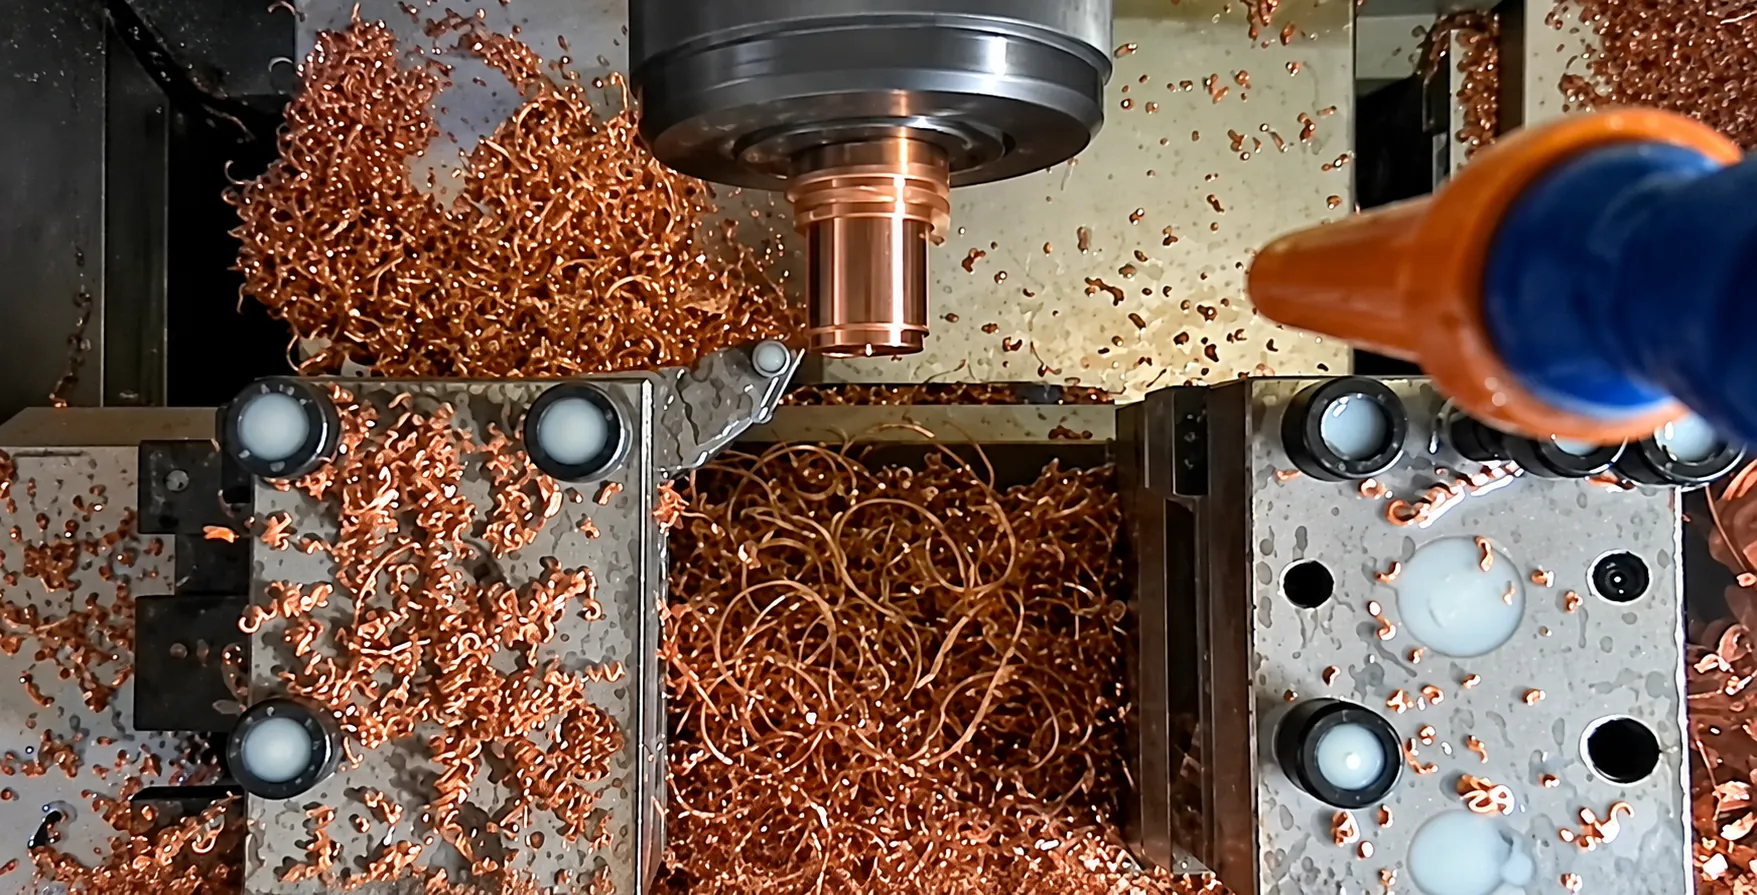
Chip atau chips adalah material yang terpotong dan terlepas dari workpiece ketika cutting tool melakukan proses machining. Berdasarkan pengalaman Teknik Jaya Component selama ini, Saat cutting edge masuk ke benda kerja, material mengalami deformasi dan akhirnya terpisah menjadi serpihan. Bentuk serpihan ini tidak selalu sama. Ada chip yang pendek dan mudah jatuh, tetapi ada pula chip panjang seperti kawat yang terus mengikuti arah gerakan cutting tool.
Secara umum, kita dapat menemukan continuous chip, chip yang relatif panjang dan terbentuk secara berkesinambungan, serta segmented chip, yang memiliki bentuk tersegmentasi akibat karakter material dan kondisi pemotongan tertentu.
Dalam praktiknya, targetnya bukan sekadar membuat semua chip menjadi “pendek”. Yang dicari adalah chip yang dapat dikendalikan dan dievakuasi dengan aman tanpa mengganggu proses machining.
Chip Formation Berbeda dengan Chip Breaking
Ini penting.
Chip formation adalah proses bagaimana material benda kerja berubah menjadi chip akibat interaksi cutting edge dengan material.
Sementara chip breaking adalah proses membuat chip yang terbentuk tersebut mengalami pembengkokan, pengeritingan, atau pemutusan sehingga panjangnya dapat dikendalikan.
Jadi, tool dan parameter cutting menentukan bagaimana chip terbentuk, sedangkan chip breaker dan kondisi pemotongan membantu mengontrol bagaimana chip tersebut akhirnya patah.
Artikel Terkait : Arti Scrap Adalah
Mengapa Chips CNC Perlu Diputus?
Chip yang panjang dapat menjadi masalah karena tidak berhenti di tempat yang kita inginkan.
Pada CNC turning, misalnya, chip dapat melilit benda kerja atau cutting tool. Jika dibiarkan, lilitan tersebut bisa mengganggu proses pemotongan berikutnya.
Chip control yang buruk juga dapat menyebabkan:
- Chip wrapping pada tool atau workpiece.
- Chip evacuation menjadi sulit.
- Chip masuk kembali ke area pemotongan.
- Surface finish memburuk.
- Cutting tool mengalami kerusakan.
- Temperatur proses meningkat.
- Area machining menjadi tidak aman.
- Operator lebih berisiko terkena chip tajam atau panas.
Karena itu, chip control bukan hanya persoalan kualitas permukaan, tetapi bagian dari process control dan machine safety.
Baca Juga : Pengelolaan Limbah Industri
Bagaimana Chips CNC Bisa Menjadi Panjang dan Tidak Putus?
Dari pengalaman yang saya lalui, Ada banyak kemungkinan penyebab. Feed terlalu rendah memang salah satunya, tetapi bukan satu-satunya.
Bentuk chip dapat dipengaruhi oleh:
- Kecepatan Putaran RPM Mesin
- Feed rate.
- Cutting speed.
- Depth of cut.
- Geometri insert.
- Nose radius.
- Chip breaker.
- Rake angle.
- Material benda kerja.
- Coolant atau cutting fluid.
- Kondisi cutting edge.
- Tool wear.
- Stabilitas setup.
Material juga punya karakter berbeda. Mild steel, stainless steel, aluminium, cast iron, dan material engineering lainnya tidak menghasilkan perilaku chip yang sama.
Itulah sebabnya setting yang berhasil pada satu material belum tentu bekerja pada material lain.
Cara Agar Chips CNC Putus dengan Benar
Atur Feed Rate
Feed rate berhubungan langsung dengan ketebalan chip yang terbentuk.
Dalam kondisi tertentu, feed yang terlalu rendah dapat menghasilkan chip yang tipis dan panjang sehingga sulit dikendalikan oleh geometri chip breaker.
Namun, menaikkan feed secara sembarangan juga bukan solusi. Beban cutting dapat meningkat dan melampaui kemampuan insert, tool, atau mesin.
Jadi, feed harus dilihat bersama insert geometry, depth of cut, material, dan rekomendasi tool manufacturer.
Atur Cutting Speed
Cutting speed memengaruhi kondisi pemotongan, pembentukan chip, dan temperatur di cutting zone.
Jika terlalu tinggi, temperatur dan keausan tool dapat meningkat pada kondisi tertentu. Jika terlalu rendah, perilaku pemotongan juga bisa berubah dan tidak selalu menghasilkan chip control yang diharapkan.
Karena itu, cutting speed sebaiknya mengikuti rentang yang direkomendasikan untuk kombinasi material, insert grade, dan kondisi machining.
Atur Depth of Cut
Depth of cut menentukan seberapa dalam cutting tool masuk ke material.
Perubahan depth of cut dapat mengubah beban cutting dan bentuk chip yang dihasilkan. Chip breaker tertentu juga dirancang bekerja dalam rentang depth of cut tertentu.
Jangan menganggap depth of cut hanya parameter untuk menentukan seberapa banyak material yang dibuang. Dalam chip control, parameter ini ikut menentukan kondisi kerja chip breaker.
Gunakan Insert dengan Chip Breaker yang Sesuai
Chip breaker adalah fitur pada insert yang membantu mengarahkan dan membengkokkan chip sehingga chip lebih mudah patah.
Geometri chip breaker biasanya dirancang untuk bekerja pada rentang feed dan depth of cut tertentu.
Karena itu, memilih insert hanya berdasarkan bentuk atau harga dapat menghasilkan masalah. Insert yang terlihat cocok belum tentu memiliki chip breaker yang sesuai dengan operasi roughing, finishing, material, dan parameter yang digunakan.
baca juga : Brand Cutting tool terbaik
Pilih Geometri Tool yang Tepat
Geometri cutting tool ikut menentukan cara cutting edge berinteraksi dengan material.
Beberapa elemen penting antara lain:
Rake angle memengaruhi bagaimana material mengalami deformasi dan bagaimana chip mengalir.
Nose radius memengaruhi kontak cutting edge dengan benda kerja, beban cutting, dan karakteristik hasil permukaan.
Sementara itu, keseluruhan cutting edge geometry menentukan karakter interaksi tool dengan material.
Perubahannya tidak boleh dilihat secara terpisah. Geometri tool, material, feed, depth of cut, dan chip breaker harus dipertimbangkan sebagai satu sistem.
Sesuaikan Tool dengan Material Benda Kerja
Tool untuk aluminium tidak otomatis ideal untuk stainless steel. Begitu pula insert yang bekerja baik pada mild steel belum tentu memberikan chip control yang sama pada material lain.
Stainless steel, misalnya, dapat memiliki karakter machining yang membuat chip control lebih menantang pada kondisi tertentu. Aluminium juga membutuhkan pendekatan geometri cutting edge dan kondisi pemotongan yang berbeda.
Karena itu, mulai dari material workpiece. Setelah itu pilih cutting tool, insert, grade, dan chip breaker yang sesuai.
Gunakan Coolant atau Cutting Fluid dengan Tepat
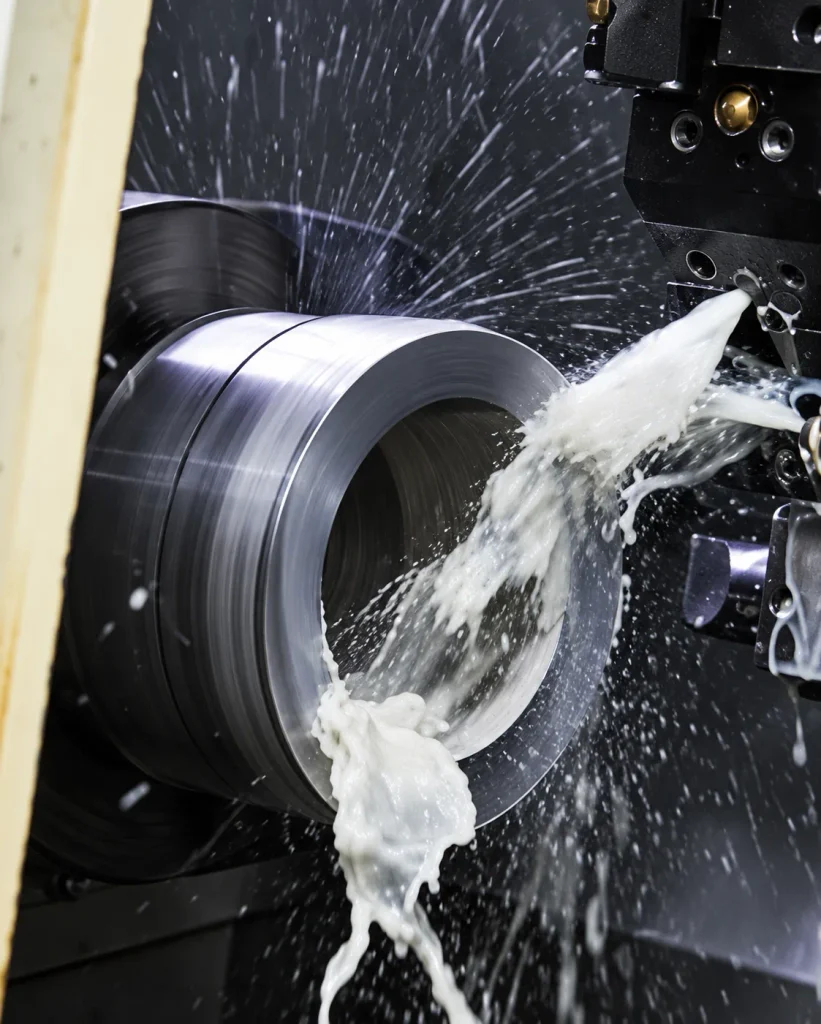
Coolant memiliki beberapa fungsi dalam proses machining, termasuk membantu mengendalikan temperatur dan memberikan efek pelumasan pada kondisi tertentu.
Aliran coolant yang tepat juga dapat membantu chip evacuation, terutama ketika chip perlu didorong keluar dari area cutting.
Namun, coolant bukan obat untuk semua masalah chip.
Jika insert salah, feed terlalu rendah, atau chip breaker tidak sesuai, menambah coolant saja belum tentu membuat chip langsung putus.
Modifikasi Program G-code Agar Chips Putus
Sekarang ini beberapa cara programmer agar membuat scrap chips putus dengan memodifikasi program CNC nya. Beberapa penyedia control CNC sudah menyediakannya agar chips terputus dengan merubah program cnc dengan diberikan jeda ditengah penyayatan misalnya.
Apa Itu Chip Breaker pada Insert CNC?
Chip breaker bekerja dengan mengubah kondisi aliran chip setelah chip terbentuk di cutting edge.
Bayangkan chip keluar dari cutting edge sebagai pita tipis yang bergerak mengikuti arah tertentu. Geometri chip breaker membuat chip dipaksa membengkok atau mengubah arah. Ketika kondisi deformasinya mencukupi, chip akan patah menjadi bagian yang lebih pendek.
Secara konseptual:
Cutting Tool → Cutting Edge → Workpiece → Chip Formation → Chip Breaker → Shorter Chip → Safe Chip Evacuation
Namun, chip breaker hanya bekerja efektif dalam kondisi tertentu. Feed dan depth of cut yang terlalu jauh dari rentang desain chip breaker dapat membuat efeknya tidak sesuai harapan.
Untuk operasi roughing dan finishing, kebutuhan chip control juga bisa berbeda. Karena itu, pemilihan insert harus mengikuti jenis operasi dan rentang parameter yang direkomendasikan pembuat tool.
Bagaimana Parameter Cutting Mempengaruhi Chip?
| Faktor | Pengaruh terhadap chip | Apa yang perlu diperiksa |
| Feed rate | Memengaruhi ketebalan dan bentuk chip | Rentang feed insert dan kemampuan tool |
| Cutting speed | Memengaruhi kondisi pemotongan dan temperatur | Material, insert grade, dan rekomendasi manufacturer |
| Depth of cut | Mengubah beban cutting dan kondisi kerja chip breaker | Rentang depth of cut insert |
| Nose radius | Memengaruhi geometri kontak dan aliran chip | Kebutuhan finishing, beban, dan geometri insert |
| Insert geometry | Menentukan karakter interaksi cutting edge dengan material | Material dan jenis operasi |
| Chip breaker | Membantu membengkokkan dan memutus chip | Kesesuaian dengan feed dan depth of cut |
Tabel tersebut menunjukkan mengapa mengubah satu parameter secara ekstrem bukan pendekatan yang ideal. Chip control adalah hasil interaksi beberapa faktor.
Artikel Terkait : Apa itu GD & T dalam Pengukuran
Contoh Setting agar Chips CNC Putus
Tidak aman memberikan satu angka cutting speed, feed, atau depth of cut sebagai resep universal.
Sebagai contoh, pada turning baja, operator dapat memulai dari parameter yang direkomendasikan manufacturer untuk kombinasi grade insert dan material tersebut. Jika chip masih terlalu panjang, evaluasi feed, depth of cut, dan chip breaker dalam rentang yang diizinkan.
Pada stainless steel, perhatian terhadap tool geometry, grade insert, temperatur, dan work hardening menjadi semakin penting.
Sementara pada aluminium, geometri cutting edge dan kemampuan tool membuang chip dapat menjadi pertimbangan penting.
Jadi, angka parameter harus berasal dari kombinasi tool manufacturer, insert grade, material, machine capability, dan kondisi setup, bukan dari satu tabel internet yang dianggap berlaku untuk semua mesin.
Bagaimana Membuat Chips Putus Saat CNC Turning?
Pada operasi machining di mesin bubut cnc, Turning merupakan salah satu proses yang paling sering menghadapi masalah chip wrapping.
Hubungannya dapat dilihat seperti ini:
Workpiece → Cutting Tool → Feed + Depth of Cut → Insert Geometry → Chip Breaker → Chip Formation
Pada roughing, volume material yang dibuang besar sehingga chip control harus mampu menangani kondisi cutting yang lebih berat.
Pada finishing, feed biasanya lebih kecil dan geometri insert menjadi semakin penting karena selain chip control, kualitas permukaan juga menjadi perhatian.
Jika chip tetap panjang, jangan langsung mengubah feed. Periksa terlebih dahulu apakah chip breaker memang bekerja dalam rentang parameter yang digunakan dan apakah cutting edge masih dalam kondisi baik.
Bagaimana Membuat Chips Putus Saat CNC Milling?
Chip control pada mesin cnc milling sedikit berbeda karena cutting edge masuk dan keluar dari engagement dengan benda kerja.
Selain spindle speed dan feed, perlu diperhatikan feed per tooth, jumlah flute, flute geometry, axial depth of cut, radial depth of cut, serta kondisi engagement tool.
Chip evacuation juga sangat penting. Pada pocket yang dalam, misalnya, chip yang sudah terlepas harus dapat keluar dari area pemotongan. Jika tidak, chip dapat terpotong kembali dan meningkatkan temperatur atau merusak permukaan.
Karena mekanismenya berbeda, parameter turning tidak boleh dipindahkan begitu saja ke milling.
Masalah yang Terjadi Jika Chips Tidak Putus
Chip panjang biasanya menimbulkan masalah berantai.
Chip wrapping terjadi ketika chip melilit tool atau workpiece. Ini dapat mengganggu proses dan meningkatkan risiko keselamatan.
Chip recutting terjadi ketika chip yang sudah terbentuk kembali masuk ke zona pemotongan. Kondisi ini dapat meningkatkan beban dan berpotensi memperburuk surface finish.
Pada material tertentu, kondisi pemotongan yang kurang tepat juga dapat berkontribusi terhadap built-up edge, yaitu material benda kerja yang menempel pada cutting edge.
Akibat akhirnya bisa berupa surface finish buruk, tool damage, overheating, dan chip evacuation yang semakin sulit.
Cara Mengatasi Chips yang Melilit pada Mesin CNC
Gunakan troubleshooting berdasarkan gejala, bukan menebak satu penyebab.
| Masalah | Kemungkinan penyebab | Pemeriksaan/tindakan |
| Chip panjang terus-menerus | Feed terlalu rendah | Periksa feed terhadap rekomendasi insert |
| Chip tidak terarah | Chip breaker tidak sesuai | Periksa tipe dan rentang kerja chip breaker |
| Chip berubah setelah beberapa part | Tool mulai aus | Periksa kondisi cutting edge |
| Chip sulit dipatahkan | Karakter material | Evaluasi grade, geometry, dan parameter tool |
| Chip menumpuk di area cutting | Coolant/chip evacuation kurang efektif | Periksa arah dan aliran coolant |
| Chip wrapping pada workpiece | Kondisi cutting tidak menghasilkan break yang baik | Evaluasi feed, depth of cut, dan insert |
| Hasil tidak stabil | Setup kurang rigid | Periksa clamping, overhang, dan kondisi mesin |
Jika perubahan parameter dilakukan, lakukan secara terkendali dan amati hasilnya. Hindari mengubah banyak parameter sekaligus karena akan sulit mengetahui faktor mana yang sebenarnya menyebabkan perubahan.
Kesalahan yang Sering Dilakukan Saat Mengatur Chip Control
Salah satu kesalahan paling umum adalah menganggap “chip panjang = feed harus dinaikkan.”
Kadang benar, tetapi tidak selalu.
Kesalahan lain yang perlu dihindari adalah:
- Menaikkan feed tanpa memperhatikan kemampuan tool.
- Mengubah cutting speed secara ekstrem.
- Memilih insert hanya berdasarkan harga.
- Menggunakan chip breaker yang tidak sesuai.
- Mengabaikan tool wear.
- Tidak mempertimbangkan material workpiece.
- Mengabaikan stabilitas setup.
- Mengabaikan rekomendasi tool manufacturer.
- Mencoba menarik chip dengan tangan ketika spindle masih bergerak.
Chip control yang baik seharusnya dimulai dari diagnosis, bukan trial-and-error yang agresif.
Keselamatan Saat Menangani Chips CNC
Chip CNC bisa tajam, panas, dan memiliki bentuk seperti kawat. Jangan pernah menganggapnya sebagai serpihan biasa.
Yang paling penting: jangan menarik, memegang, atau membersihkan chip dengan tangan ketika spindle atau cutting tool masih bergerak.
Jika chip perlu ditangani secara manual:
- Hentikan mesin sesuai prosedur keselamatan.
- Pastikan cutting tool dan spindle benar-benar dalam kondisi aman.
- Gunakan chip hook atau alat yang memang dirancang untuk menangani chip.
- Gunakan PPE sesuai SOP.
- Jangan menyentuh chip yang masih panas.
- Jangan menggunakan kain atau tangan secara sembarangan untuk membersihkan area machining.
- Ikuti prosedur lockout atau prosedur keselamatan mesin yang berlaku ketika diperlukan.
Jangan pernah membypass interlock atau sistem keselamatan hanya untuk mempercepat pembersihan chip.
Mesin yang berhenti selama beberapa menit jauh lebih baik daripada kecelakaan yang bisa menghentikan produksi jauh lebih lama.
FAQ Seputar Chips CNC
Kenapa chips CNC tidak putus?
Penyebabnya bisa berasal dari feed, cutting speed, depth of cut, material, chip breaker, geometri insert, tool wear, coolant, atau setup. Tidak ada satu penyebab universal.
Bagaimana cara agar chips CNC putus?
Evaluasi kombinasi material, insert, chip breaker, feed, cutting speed, depth of cut, coolant, dan kondisi tool. Mulailah dari rekomendasi manufacturer.
Apa fungsi chip breaker?
Chip breaker membantu mengubah arah dan bentuk aliran chip sehingga chip mengalami pembengkokan dan dapat patah dalam kondisi yang sesuai.
Apakah menaikkan feed bisa membuat chip putus?
Bisa pada kondisi tertentu, karena feed memengaruhi ketebalan chip. Namun, menaikkannya secara sembarangan dapat meningkatkan beban cutting dan merusak tool.
Apa pengaruh cutting speed terhadap chip?
Cutting speed memengaruhi kondisi pemotongan dan temperatur, sehingga dapat memengaruhi karakter pembentukan chip. Pengaruhnya harus dilihat bersama parameter lainnya.
Apa pengaruh depth of cut terhadap chip?
Depth of cut mengubah beban cutting dan kondisi kerja chip breaker. Perubahan depth of cut dapat mengubah karakter chip.
Mengapa stainless steel sulit menghasilkan chip pendek?
Karakter machining stainless steel pada kondisi tertentu dapat membuat chip control lebih menantang. Pemilihan tool geometry, chip breaker, dan parameter yang sesuai menjadi penting.
Apa penyebab chip melilit pada benda kerja?
Salah satu penyebabnya adalah chip tidak mengalami breaking yang cukup. Penyebabnya dapat berkaitan dengan feed, chip breaker, geometri tool, material, tool wear, atau kondisi cutting.
Bagaimana cara mengatasi chip panjang pada CNC turning?
Periksa feed, depth of cut, chip breaker, geometri insert, material, dan kondisi cutting edge. Jangan langsung mengubah satu parameter secara ekstrem.
Apakah coolant bisa membuat chip lebih mudah putus?
Coolant dapat membantu temperatur, pelumasan, dan chip evacuation pada kondisi tertentu. Namun, coolant bukan pengganti chip breaker atau parameter yang tepat.
Apakah chip yang panjang selalu berarti parameter machining salah?
Tidak. Karakter material dan desain tool juga berpengaruh. Beberapa material memang memiliki perilaku chip yang berbeda.
Bagaimana cara menangani chip CNC agar aman?
Jangan menyentuh atau menarik chip ketika mesin masih bergerak. Hentikan mesin sesuai prosedur, gunakan alat penanganan chip yang sesuai, gunakan PPE, dan ikuti SOP keselamatan.
Kesimpulan
Cara agar chips CNC putus dan aman bukan dengan mencari satu angka feed atau cutting speed yang berlaku untuk semua pekerjaan.
Chip control merupakan hasil dari hubungan yang cukup panjang:
Material → Cutting Tool → Cutting Edge → Chip Formation → Chip Breaker + Parameter Cutting → Chip Control → Safe Chip Evacuation
Feed rate, cutting speed, depth of cut, nose radius, insert geometry, coolant, tool wear, dan stabilitas mesin semuanya ikut memainkan peran.
Karena itu, ketika chip mulai panjang atau melilit, jangan langsung menaikkan feed secara agresif. Periksa kondisi proses secara keseluruhan dan bandingkan parameter dengan rekomendasi tool/insert manufacturer serta kemampuan mesin.
Pada akhirnya, chip yang pendek dan terkendali bukan hanya membuat operator lebih nyaman bekerja. Ia membantu menjaga proses machining tetap stabil, tool lebih terlindungi, area kerja lebih aman, dan produksi berjalan sebagaimana mestinya.
Itulah artikel dari kami, semoga manfaat untuk machining anda.
Author
Please Share This Article


