- Apa Itu ATC Rotary CNC?
- Fungsi ATC dalam Proses CNC Machining
- Perbedaan Rotary Tool Changer dan Sistem ATC Lainnya
- Komponen Utama ATC Rotary CNC
- Rotary Tool Magazine dan Tool Pocket
- Spindle, Tool Holder, dan Mekanisme Penjepit
- Motor Penggerak, Sensor, dan Sistem Kontrol
- Cara Kerja ATC Rotary CNC Saat Pergantian Tools
- 1. Program CNC Memanggil Tool yang Dibutuhkan
- 2. Spindle Berhenti dan Mesin Menuju Posisi Pergantian Tool
- 3. Magazine Melakukan Indexing ke Posisi Tool
- 4. Tool Lama Dilepas dan Tool Baru Dipasang
- 5. Spindle Menjepit Tool dan Proses Machining Dilanjutkan
- Peran Program CNC dalam Proses Tool Change
- Fungsi Perintah T dan M06
- Hubungan Tool Number, Tool Offset, dan Kontroler CNC
- Faktor yang Memengaruhi Kelancaran Pergantian Tools
- Ketepatan Posisi Magazine dan Spindle
- Kondisi Sensor, Mekanisme Penjepit, dan Aktuator
- Pengaruh Perawatan terhadap Keandalan ATC
- Masalah Umum pada ATC Rotary CNC dan Cara Mengatasinya
- Tool Magazine Tidak Berputar atau Salah Posisi
- Tool Tidak Terlepas atau Tidak Terkunci Sempurna
- Alarm ATC Saat Pergantian Tool
- Hasil Penelitian pada Pengembangan ATC Cerdas untuk Mendeteksi Keausan Pahat secara Otomatis
- Penutup
Di CNC machining, waktu yang dihabiskan untuk ganti pahat itu berpengaruh besar ke produktivitas. Kalau setiap ganti tool harus manual, mesin berhenti, operator repot, dan proses jadi lambat. Di sinilah Automatic Tool Changer (ATC) berperan. ATC bikin mesin bisa memilih, melepas, dan memasang pahat sendiri sesuai perintah program. Untuk tipe rotary, pahat disimpan di magazine berputar yang punya beberapa tool pocket. Magazine ini akan berputar untuk membawa tool yang sedang dibutuhkan ke posisi pengambilan.
Fungsi utama ATC sebenarnya sederhana: mempercepat pergantian pahat, mengurangi campur tangan operator, dan mendukung pekerjaan yang butuh banyak jenis tool. Misalnya, satu benda kerja perlu endmill untuk roughing, drill untuk bikin lubang, lalu pahat finishing. Kalau semua itu harus diganti manual satu per satu, waktu produksi bisa habis cuma buat setting. Dengan ATC, urutan pekerjaan tadi bisa jalan otomatis berdasarkan program CNC.
Apa Itu ATC Rotary CNC?
Automatic Tool Changer CNC adalah mekanisme yang bikin mesin CNC bisa ganti pahat otomatis sesuai kebutuhan program. Pada sistem rotary, pahat disimpan dalam magazine berbentuk berputar yang punya sejumlah tempat penyimpanan atau tool pocket. Magazine itu bergerak untuk membawa tool yang diperlukan ke posisi pengambilan.
Fungsi ATC dalam Proses CNC Machining
Fungsi utama ATC ada tiga: mempercepat pergantian pahat, mengurangi campur tangan operator, dan mendukung machining yang butuh beberapa jenis tool. Contohnya, satu benda kerja bisa minta endmill untuk roughing, drill untuk bikin lubang, dan pahat lain untuk finishing.
Karena pergantian pahat dilakukan otomatis, mesin bisa menjalankan urutan pekerjaan berdasarkan program CNC. Waktu berhenti untuk ganti pahat manual pun jadi jauh lebih singkat.
Perbedaan Rotary Tool Changer dan Sistem ATC Lainnya
Rotary tool changer memakai magazine berputar untuk memilih posisi pahat. Tapi ATC tidak selalu berbentuk begitu. Ada juga yang memakai magazine rantai atau mekanisme penyimpanan lain, tergantung desain mesinnya. Di sebagian mesin, pemindahan tool antara magazine dan spindle dilakukan oleh lengan penukar atau tool-changing arm. Desain lain bisa pakai mekanisme pengambilan yang berbeda.
Komponen Utama ATC Rotary CNC
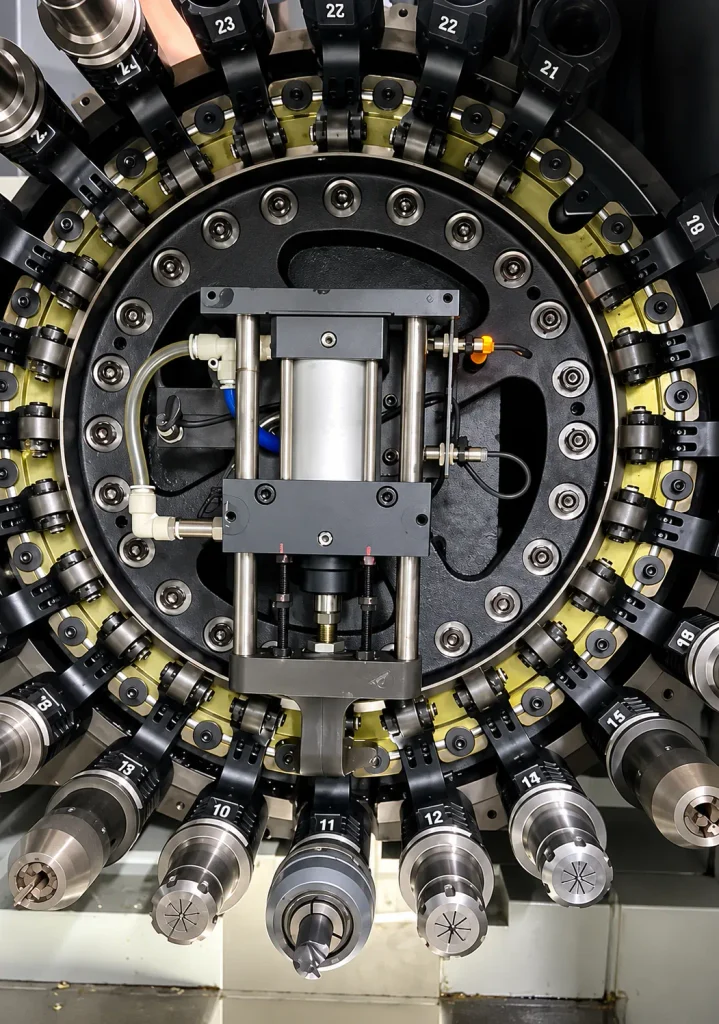
Sistem ATC terdiri dari beberapa komponen yang harus bekerja secara terkoordinasi. Perbedaan desain mesin dapat memengaruhi bentuk, susunan, dan urutan kerja mekanismenya.
Rotary Tool Magazine dan Tool Pocket
Rotary tool magazine merupakan tempat penyimpanan pahat yang bergerak secara berputar. Di dalamnya terdapat tool pocket, yaitu slot atau dudukan yang menahan setiap tool holder.
Setiap posisi memiliki identitas atau nomor tool agar kontroler dapat menentukan lokasi pahat yang diperlukan. Ketika program memanggil tool tertentu, magazine melakukan indexing, yaitu bergerak ke posisi yang sesuai berdasarkan urutan kontrol mesin.
Spindle, Tool Holder, dan Mekanisme Penjepit
Spindle CNC adalah bagian mesin yang memutar pahat selama proses pemotongan. Pahat dipasang lewat tool holder, yaitu dudukan yang menghubungkan tool dengan spindle.
Di dalam spindle ada mekanisme penjepit yang menahan tool holder agar tetap terpasang saat berputar dan memotong. Mekanisme ini biasanya punya sistem pelepas, sehingga tool lama bisa dilepas dan tool baru dijepit saat pergantian berlangsung.
artikel terkait : Cara Kerja Collet di Mesin CNC
Motor Penggerak, Sensor, dan Sistem Kontrol
Motor penggerak menggerakkan magazine menuju posisi yang ditentukan. Sensor posisi tool memberikan informasi mengenai posisi magazine atau kondisi mekanisme tertentu kepada kontroler.
Pada mesin yang memakai sistem pneumatik ATC, udara bertekanan membantu menggerakkan aktuator atau mekanisme pelepas pahat. Setelah itu, kontroler memeriksa sinyal sensor dan kondisi mesin sebelum lanjut ke tahap berikutnya.
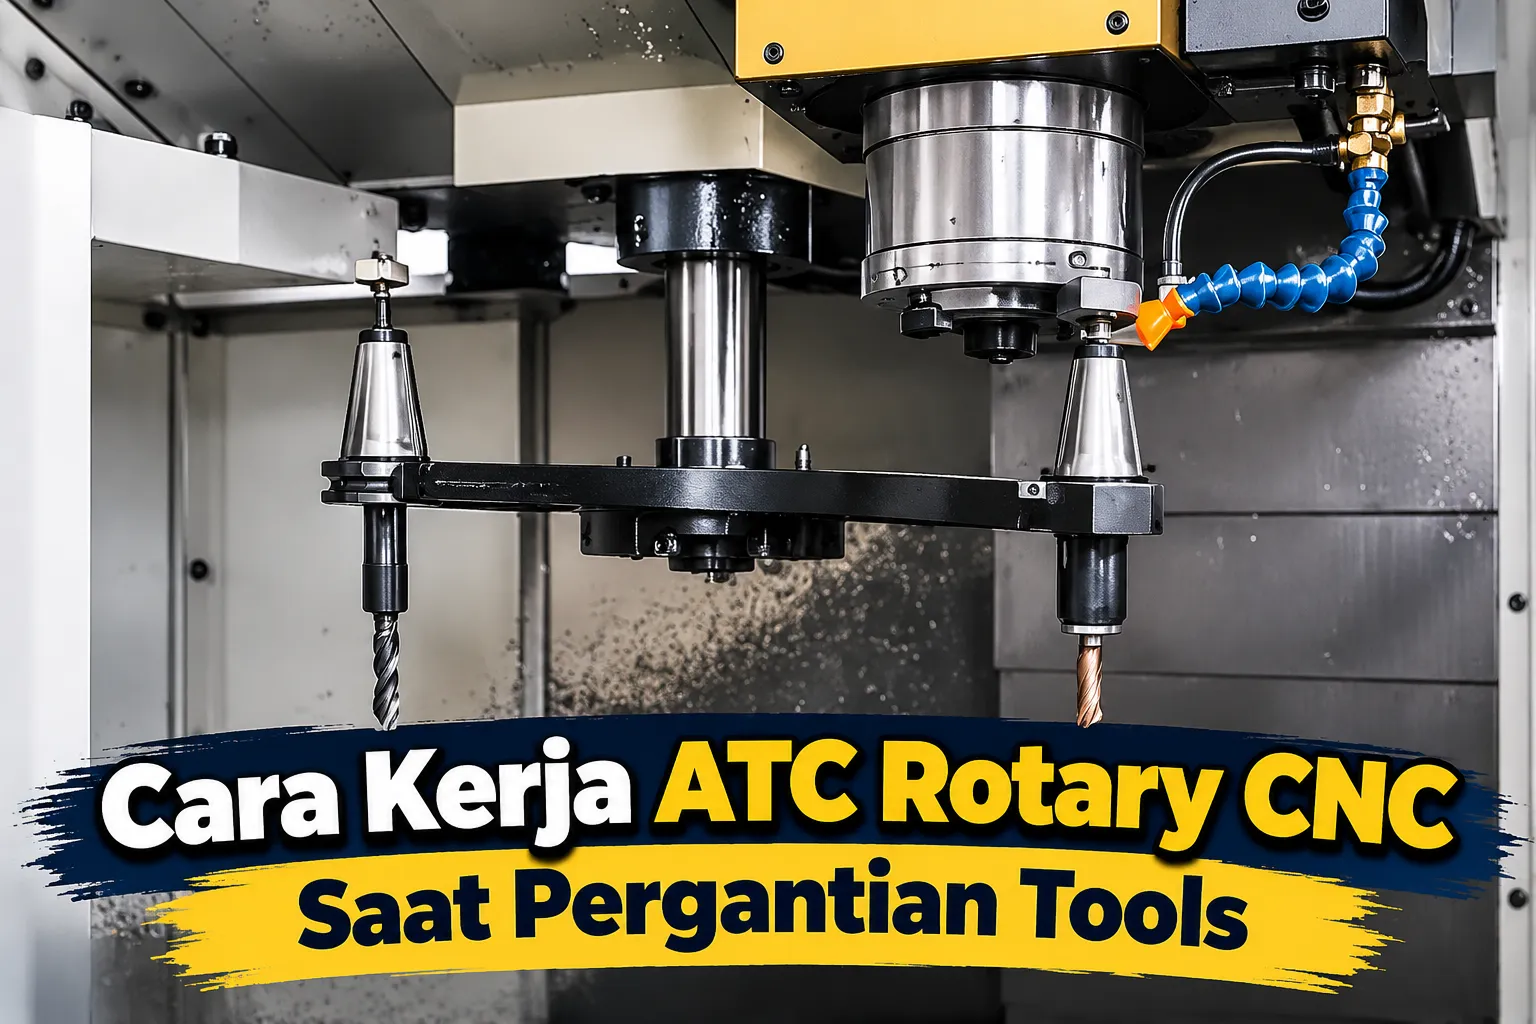
Cara Kerja ATC Rotary CNC Saat Pergantian Tools
Cara kerja ATC rotary CNC saat pergantian tools melibatkan serangkaian perintah program dan gerakan mekanis. Urutannya dapat berbeda sesuai desain mesin, tetapi proses umumnya berlangsung melalui tahapan berikut.
1. Program CNC Memanggil Tool yang Dibutuhkan
Program CNC menentukan pahat yang digunakan melalui nomor tool. Ketika program meminta pahat baru, kontroler membaca perintah tersebut dan menyiapkan proses pergantian.
Pada banyak mesin milling, nomor tool ditulis menggunakan alamat T, misalnya T02 untuk tool nomor 2. Nomor tersebut menjadi acuan bagi sistem ATC untuk memilih pahat yang sesuai di magazine.
2. Spindle Berhenti dan Mesin Menuju Posisi Pergantian Tool
Sebelum pergantian dimulai, spindle menghentikan putarannya. Mesin kemudian menjalankan urutan gerakan yang diperlukan untuk mencapai posisi tool change.
Di mesin tertentu, sumbu mesin harus berada di posisi aman dulu. Tujuannya agar spindle, tool holder, magazine, dan mekanisme penukar tidak saling bertabrakan. Kontroler memastikan syarat itu terpenuhi sebelum proses dilanjutkan.
3. Magazine Melakukan Indexing ke Posisi Tool
Setelah kondisi mesin siap, rotary tool magazine berputar hingga tool pocket yang berisi pahat tujuan berada pada posisi pengambilan.
Proses indexing dikendalikan oleh motor dan dipantau melalui sensor posisi. Ketepatan posisi sangat penting karena kesalahan penempatan dapat mengganggu proses pengambilan pahat atau memicu alarm ATC.
4. Tool Lama Dilepas dan Tool Baru Dipasang
Mekanisme ATC melepaskan tool lama dari spindle. Bergantung desain mesin, lengan penukar atau mekanisme pengambilan lainnya memindahkan tool lama ke magazine dan mengambil tool baru dari posisi yang telah disiapkan.
Pada tahap ini, mekanisme pelepas pahat dan penjepit harus bekerja sesuai urutan. Interaksi antara spindle dan magazine juga harus tepat agar tool holder tidak terbentur atau terpasang dalam posisi yang salah.
baca juga : Holder Tool untuk Mesin CNC
5. Spindle Menjepit Tool dan Proses Machining Dilanjutkan
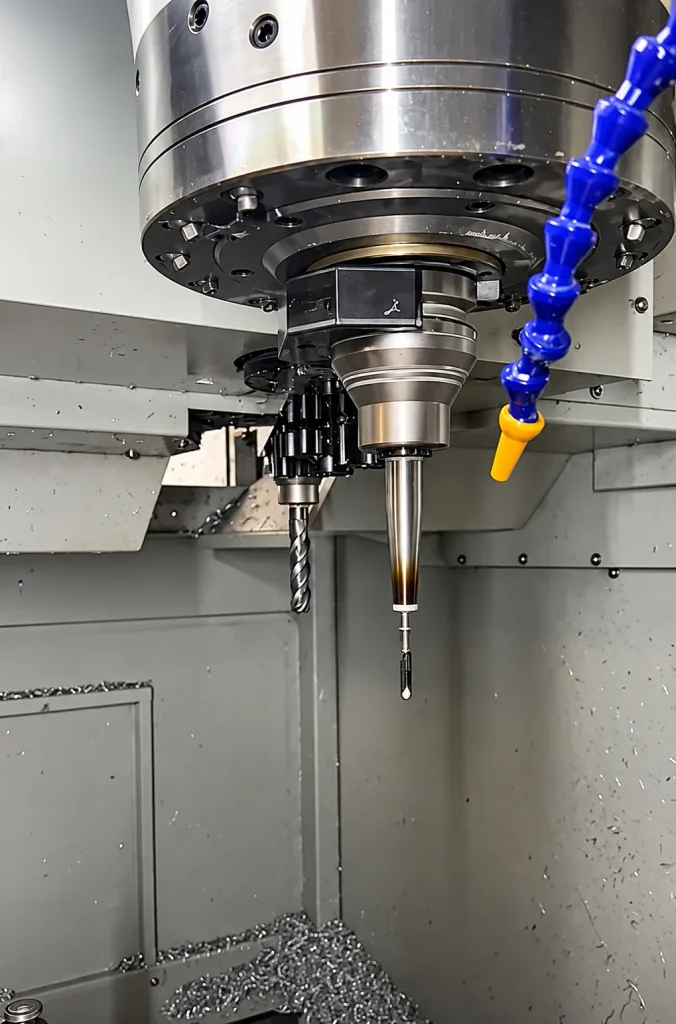
Setelah tool baru berada pada posisi pemasangan, mekanisme penjepit spindle mengunci tool holder. Sensor atau sistem kontrol memeriksa kondisi yang diperlukan untuk memastikan pergantian selesai.
Jika seluruh kondisi terpenuhi, kontroler mengizinkan program CNC melanjutkan proses machining. Apabila terjadi ketidaksesuaian posisi atau penjepitan, mesin dapat menghentikan urutan dan menampilkan alarm.
Ilustrasi alur pergantian tool: Program memanggil tool → spindle berhenti → magazine melakukan indexing → tool lama dilepas → tool baru dipasang → spindle menjepit tool → machining dilanjutkan.
Peran Program CNC dalam Proses Tool Change
Program CNC mengatur kapan pergantian pahat dilakukan dan tool mana yang harus digunakan. Kontroler menerjemahkan perintah program menjadi urutan gerakan serta sinyal kontrol untuk mekanisme ATC.
Fungsi Perintah T dan M06
Perintah T digunakan untuk menentukan nomor tool yang dibutuhkan. Sementara itu, M06 umumnya merupakan perintah pergantian tool pada banyak kontroler CNC milling.
Contohnya, blok program T02 M06 dapat digunakan untuk meminta tool nomor 2 dan menjalankan pergantian pahat. Namun, perilaku persisnya bergantung pada kontroler, konfigurasi mesin, dan format program yang digunakan.
Hubungan Tool Number, Tool Offset, dan Kontroler CNC
Tool number mengidentifikasi pahat yang dipanggil, sedangkan tool length offset menyimpan data panjang pahat yang digunakan untuk mengatur posisi pemotongan. Keduanya memiliki fungsi berbeda meskipun sama-sama berkaitan dengan tool.
Setelah pergantian selesai, program harus menggunakan offset yang sesuai dengan pahat terpasang. Kesalahan nomor tool atau offset dapat menyebabkan posisi pemotongan tidak tepat meskipun mekanisme ATC bekerja normal.
Artikel terkait : cara setting tools offset CNC
Faktor yang Memengaruhi Kelancaran Pergantian Tools
Kelancaran ATC bergantung pada ketepatan posisi, kondisi mekanis, dan koordinasi sistem kontrol.
Ketepatan Posisi Magazine dan Spindle
Magazine harus berhenti pada posisi yang sesuai, sementara spindle harus berada pada posisi pergantian yang telah ditentukan. Ketidaktepatan posisi dapat menghambat pengambilan atau pemasangan tool.
Kondisi Sensor, Mekanisme Penjepit, dan Aktuator
Sensor tool changer yang kotor, rusak, atau tidak memberi sinyal sesuai kondisi sebenarnya bisa mengganggu urutan kerja. Selain itu, tekanan udara yang kurang pada sistem pneumatik bisa membuat aktuator atau mekanisme pelepas pahat gagal bekerja dengan benar.
Pengaruh Perawatan terhadap Keandalan ATC
Perawatan ATC CNC perlu mengikuti jadwal dan prosedur pabrikan. Pemeriksaan kebersihan tool pocket, kondisi penjepit, pelumasan pada bagian yang ditentukan, dan fungsi sensor dapat membantu mengurangi risiko kegagalan pergantian tool.
Masalah Umum pada ATC Rotary CNC dan Cara Mengatasinya
Terdapat beberapa kesalahan dan kendala umum dalam sistem rotary ATC pada mesin CNC, berikut ini diantaranya :
Tool Magazine Tidak Berputar atau Salah Posisi
Pada kondisi ini dapat berkaitan dengan gangguan penggerak, sensor posisi, hambatan mekanis, atau masalah kontrol. Periksa kode alarm dan ikuti prosedur diagnostik pabrikan.
Tool Tidak Terlepas atau Tidak Terkunci Sempurna
Kemungkinan penyebabnya meliputi masalah mekanisme pelepas pahat, tool holder yang tidak sesuai, atau gangguan pada sistem penjepit. Jangan melanjutkan machining sebelum kondisi penjepitan dipastikan benar.
Alarm ATC Saat Pergantian Tool
Alarm ATC CNC dapat muncul ketika urutan pergantian tidak selesai, sensor tidak mendeteksi posisi yang diharapkan, atau tekanan pneumatik berada di luar ketentuan.
Peringatan keselamatan: Jangan memaksa magazine atau spindle bergerak secara manual tanpa prosedur resmi. Sebelum pemeriksaan mekanis, hentikan mesin dan lakukan isolasi energi sesuai petunjuk pabrikan serta prosedur keselamatan tempat kerja. Pemeriksaan pada area ATC harus dilakukan oleh personel yang kompeten.
Hasil Penelitian pada Pengembangan ATC Cerdas untuk Mendeteksi Keausan Pahat secara Otomatis
Di mesin CNC, Automatic Tool Changer (ATC) biasanya bekerja mengikuti perintah program atau urutan pergantian pahat yang sudah diatur sebelumnya. Masalahnya, cara kerja seperti ini punya keterbatasan. Kalau pahat sudah aus sebelum jadwal ganti tiba, proses pemesinan bisa tetap jalan dengan pahat yang kondisinya sudah menurun. Ujung-ujungnya, kualitas permukaan benda kerja dan hasil pemotongan ikut berisiko.
Persoalan itulah yang jadi dasar penelitian Widyanto yang dimuat di jurnal Undip pada 2012. Penelitian ini mengembangkan konsep ATC cerdas pada mesin bubut CNC. Bedanya, pergantian pahat tidak lagi hanya mengikuti perintah program, tetapi juga mempertimbangkan kondisi pemotongan yang sedang terjadi
Sistem yang dikembangkan memantau dua parameter utama selama pemesinan, yaitu gaya potong dan gaya makan. Ketika pahat mengalami keausan, misalnya flank wear di bidang bebas pahat atau crater wear di bidang geram, pola kedua gaya itu bisa berubah. Perubahan inilah yang dianalisis untuk membantu sistem mengenali kondisi pahat dan menentukan kapan pergantian perlu dilakukan
Dalam penerapannya, gaya potong dan gaya makan diukur memakai sensor load cell berbasis strain gauge. Sinyal dari sensor kemudian diproses lewat rangkaian pengondisi sinyal, yang mencakup Wheatstone bridge, amplifier, dan konverter analog-ke-digital (ADC). Data pengukurannya lalu diolah perangkat lunak untuk mendapatkan gradien gaya dan nilai korelasi, yang dipakai dalam proses identifikasi kondisi pemotongan.
Nilai hasil pengolahan tersebut dibandingkan dengan database referensi yang berisi informasi kondisi proses dan perintah eksekusi ATC. Kalau sistem mendeteksi indikasi keausan, perangkat akan menentukan pahat pengganti berdasarkan identitas dan posisi pahat aktif, serta ketersediaan pahat cadangan. Motor ATC kemudian menjalankan mekanisme pergantian pahat, sementara status pahat yang terdeteksi aus dihapus dari daftar pahat yang masih bisa digunakan.
Pengujian dilakukan pada proses pembubutan material aluminium paduan Al 2024 dengan pahat insert karbida. Hasilnya, nilai korelasi sekitar 2,4 hingga 3,3 bisa menjadi indikasi keausan pahat. Tapi, rentang 3,0 sampai 3,3 juga bisa muncul pada kondisi normal. Untuk membedakan keduanya, penelitian ini menambahkan gradien gaya makan sebagai parameter. Dalam pengujian yang dilaporkan, nilainya sekitar 2.200 pada kondisi normal dan lebih dari 3.200 saat pahat aus.
Penelitian tersebut menunjukkan bahwa perubahan hubungan antara gaya potong dan gaya makan berpotensi dijadikan dasar pengambilan keputusan pergantian pahat secara otomatis. Meski begitu, keandalan sistem tetap bergantung pada ketepatan pengukuran dan pengolahan sinyal. Kalau pengukurannya memadai, konsep ATC cerdas bisa menjadi salah satu pendekatan untuk mengurangi pemakaian pahat yang sudah aus dan membantu menjaga konsistensi proses pemesinan. sumber : https://ejournal.undip.ac.id/index.php/jgti/article/view/2162
Penutup
Cara kerja ATC rotary CNC melibatkan koordinasi program CNC, rotary tool magazine, spindle, tool holder, sensor, dan mekanisme penjepit. Prosesnya dimulai dari pemanggilan tool, indexing magazine, pelepasan pahat lama, pemasangan pahat baru, hingga konfirmasi bahwa tool telah terkunci. Pemahaman urutan ini membantu operator mengenali gangguan dan menjaga proses machining tetap efisien. Perawatan berkala serta kepatuhan terhadap prosedur keselamatan menjadi bagian penting untuk mempertahankan keandalan sistem ATC.
Author
Please Share This Article