- Cara Menentukan Ampere Pengelasan
- Tabel Referensi Ampere Elektroda E6013
- Apakah Ketebalan Besi Menentukan Ampere?
- Hubungan Diameter Elektroda dengan Ampere
- Contoh Setting Awal E6013
- Pengaruh Posisi Pengelasan terhadap Setting
- Ampere Terlalu Tinggi: Apa Tandanya?
- 1. Material terlalu cepat meleleh
- 2. Spatter berlebihan
- 3. Manik las terlalu lebar atau terlalu datar
- 4. Undercut
- 5. Elektroda terlalu cepat terbakar
- Ampere Terlalu Rendah: Apa Tandanya?
- 1. Elektroda mudah sticking
- 2. Penetrasi kurang
- 3. Manik terlalu tinggi
- 4. Busur sulit stabil
- Jangan Hanya Mengubah Ampere
- Pengaruh Arc Length terhadap Hasil Las
- Material Harus Dibersihkan Sebelum Mengelas
- Gunakan Test Piece Sebelum Mengelas Benda Kerja Utama
- Cara Membaca Hasil Test Bead
- Bentuk bead
- Fusion
- Penetrasi
- Spatter
- Undercut
- Porosity
- Tabel Troubleshooting Setting Ampere Pengelasan
- Bagaimana Menentukan Setting Ampere dengan Lebih Cepat?
- Kesalahan Umum Saat Setting Ampere
- 1. Menganggap ampere tinggi selalu menghasilkan las lebih kuat
- 2. Menggunakan satu setting untuk semua elektroda
- 3. Mengikuti tabel internet tanpa mengecek kemasan elektroda
- 4. Mengubah ampere tanpa mengubah teknik
- 5. Langsung mengelas benda kerja utama
- Catatan Praktisi: Mengapa Test Piece Penting?
- Apakah Ada Ampere Las yang “Paling Ideal”?
- FAQ Setting Ampere Pengelasan
- Penutup
Berapa ampere yang tepat untuk mengelas besi 2 mm, 3 mm, atau 6 mm?
Tidak ada satu angka ampere yang berlaku untuk semua pekerjaan pengelasan. Arus yang tepat dipengaruhi oleh jenis dan diameter elektroda, ketebalan material, posisi pengelasan, jenis sambungan, polaritas, serta rekomendasi produsen elektroda.
Untuk pengelasan SMAW menggunakan elektroda E6013, misalnya, diameter elektroda yang berbeda punya rentang arus kerja yang berbeda. Bahkan, range itu bisa berbeda antarproduk dari produsen yang berbeda.
Karena itu, tabel ampere sebaiknya dipakai sebagai titik awal, lalu disesuaikan berdasarkan hasil pengelasan pada material uji.
Artikel ini membahas cara menentukan setting ampere, membaca tanda arus terlalu tinggi atau terlalu rendah, serta langkah koreksi ketika hasil las belum sesuai.
Cara Menentukan Ampere Pengelasan
Untuk menentukan setting awal, jangan cuma melihat ketebalan besi.
Gunakan urutan sederhana berikut:
Jenis elektroda → diameter elektroda → material → posisi pengelasan → rekomendasi arus → uji pada material → koreksi setting.
Contohnya, kalau Anda memakai elektroda E6013 diameter 3,2 mm, jangan langsung menentukan ampere hanya karena material yang dilas punya ketebalan tertentu.
Lihat dulu range arus yang direkomendasikan untuk elektroda tersebut.
Sebagai contoh, Lincoln Electric mencantumkan rentang sekitar 90–130 A untuk E6013 diameter 3,2 mm pada produk Blucord. Sementara produk E6013 dari ESAB punya rentang yang berbeda, yaitu sekitar 95–125 A untuk diameter yang sama.
Artinya, tabel ampere di internet tidak boleh dianggap angka mutlak. Data pada kemasan atau technical datasheet elektroda yang Anda pakai harus jadi referensi utama.
Tabel Referensi Ampere Elektroda E6013
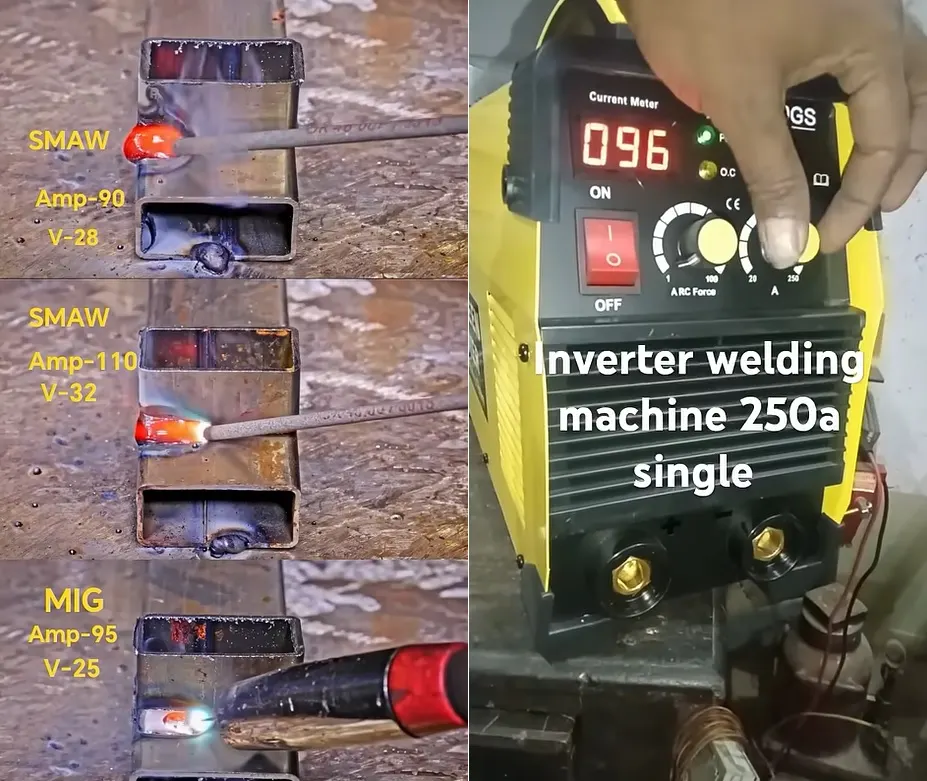
Berikut contoh rentang arus dari beberapa produk E6013 yang bisa dipakai untuk memahami hubungan diameter elektroda dan ampere.
| Diameter elektroda | Contoh rentang arus |
| 2,0–2,5 mm | sekitar 50–100 A |
| 3,2 mm | sekitar 80–150 A |
| 4,0 mm | sekitar 100–200 A |
| 5,0 mm | sekitar 150–290 A |
Penting: tabel ini kisaran referensi, bukan rekomendasi universal. Range aktual harus mengikuti merek/tipe elektroda, datasheet, posisi pengelasan, dan kondisi pekerjaan.
Sebagai contoh, Lincoln Electric mencantumkan E6013 diameter 2,5 mm pada kisaran 60–90 A dan 3,2 mm pada 90–130 A untuk produk tertentu. ESAB mencantumkan 2,5 mm pada 70–90 A dan 3,2 mm pada 95–125 A untuk produk E6013 lainnya.
Perbedaan ini menunjukkan mengapa angka ampere tidak sebaiknya dipisahkan dari jenis elektroda yang dipakai.
Apakah Ketebalan Besi Menentukan Ampere?
Ya, tapi bukan satu-satunya faktor.
Material yang lebih tebal umumnya butuh pengaturan panas dan teknik pengelasan yang berbeda dibanding material tipis.
Tapi bukan berarti rumusnya selalu:
“Semakin tebal besi = semakin tinggi ampere.”
Pemilihan elektroda, jumlah pass, desain sambungan, posisi pengelasan, dan teknik operator juga ikut menentukan.
Untuk material tipis, arus yang terlalu tinggi bisa menyebabkan burn-through, sedangkan arus yang terlalu rendah pada kondisi tertentu bisa menghasilkan fusi atau penetrasi yang kurang.
Karena itu, gunakan parameter dari produsen elektroda sebagai titik awal dan lakukan pengujian pada material yang representatif sebelum mengelas benda kerja utama.
Hubungan Diameter Elektroda dengan Ampere
Secara umum, diameter elektroda yang lebih besar butuh rentang arus yang lebih tinggi.
Contohnya pada beberapa produk E6013:
- 2,5 mm bekerja pada rentang arus yang relatif lebih rendah.
- 3,2 mm butuh rentang lebih tinggi.
- 4,0 mm lebih tinggi lagi.
- Diameter 5,0 mm butuh arus yang lebih besar.
Data produk Lincoln Electric menunjukkan contoh rentang 65–90 A untuk E6013 2,5 mm dan 100–140 A untuk E6013 3,2 mm pada produk Fincord tertentu.
Tapi diameter elektroda bukan alasan untuk langsung menaikkan ampere tanpa melihat spesifikasi produk.
Selalu cek informasi pada kemasan elektroda atau technical datasheet.
Contoh Setting Awal E6013
Misalnya Anda memakai:
Elektroda: E6013 Diameter: 3,2 mm
Daripada langsung menentukan:
“Pakai 120 A.”
Lebih baik gunakan pendekatan berikut:
- Periksa range arus pada kemasan/datasheet.
- Tentukan posisi pengelasan.
- Siapkan material uji dengan kondisi yang mendekati benda kerja.
- Mulai dari area tengah atau bagian bawah range yang sesuai.
- Buat beberapa test bead.
- Periksa bentuk manik, penetrasi, spatter, dan kestabilan busur.
- Naikkan atau turunkan arus secara bertahap kalau diperlukan.
Pendekatan ini lebih aman daripada langsung memilih angka ekstrem.
Pengaruh Posisi Pengelasan terhadap Setting
Posisi pengelasan juga perlu diperhatikan.
Parameter yang cocok untuk posisi datar belum tentu memberi hasil yang sama pada posisi vertikal atau overhead.
Pada posisi yang lebih sulit, pengendalian kolam las jadi lebih penting. Karena itu, ikuti rekomendasi elektroda dan prosedur pengelasan yang sesuai, lalu sesuaikan lewat test bead.
Jangan menerapkan aturan sederhana seperti “selalu kurangi 10%” pada semua elektroda dan semua kondisi tanpa verifikasi.
Besarnya penyesuaian tergantung prosedur, elektroda, material, posisi, dan teknik yang dipakai.
Ampere Terlalu Tinggi: Apa Tandanya?
Kalau arus terlalu tinggi untuk kombinasi pekerjaan Anda, beberapa gejala yang mungkin terlihat antara lain:
1. Material terlalu cepat meleleh
Pada material tipis, panas berlebihan bisa menyebabkan burn-through atau material berlubang.
2. Spatter berlebihan
Percikan yang terlalu banyak bisa jadi tanda bahwa parameter atau teknik pengelasan perlu dievaluasi.
3. Manik las terlalu lebar atau terlalu datar
Bentuk bead yang tidak sesuai target bisa menunjukkan bahwa kombinasi arus, travel speed, dan teknik perlu dikoreksi.
4. Undercut
Pada kondisi tertentu, arus yang terlalu tinggi bisa berkontribusi terhadap undercut, terutama kalau teknik dan travel speed tidak sesuai.
5. Elektroda terlalu cepat terbakar
Konsumsi elektroda yang tidak sesuai ekspektasi juga bisa jadi petunjuk bahwa parameter perlu diperiksa.
Jangan menyimpulkan masalah cuma dari satu gejala. Periksa kombinasi arus, arc length, travel speed, posisi, dan teknik operator.
Ampere Terlalu Rendah: Apa Tandanya?
Beberapa tanda yang bisa muncul:
1. Elektroda mudah sticking
Elektroda bisa menempel pada benda kerja dan busur sulit dipertahankan.
2. Penetrasi kurang
Panas yang tidak memadai bisa membuat fusi tidak sesuai kebutuhan sambungan.
3. Manik terlalu tinggi
Bead bisa terlihat menumpuk di permukaan daripada menyatu dengan baik.
4. Busur sulit stabil
Kalau setting terlalu rendah untuk kombinasi elektroda dan kondisi kerja, kestabilan arc bisa terganggu.
Kalau gejala tersebut muncul, jangan langsung menaikkan ampere secara drastis.
Naikkan sedikit demi sedikit dan lakukan test bead lagi.
Jangan Hanya Mengubah Ampere
Ini kesalahan yang cukup sering terjadi.
Ketika hasil las tidak bagus, operator langsung memutar knob ampere.
Padahal masalah bisa berasal dari parameter atau kondisi lain.
Periksa juga:
- Diameter elektroda.
- Jenis elektroda.
- Arc length.
- Travel speed.
- Sudut elektroda.
- Kebersihan material.
- Fit-up sambungan.
- Polaritas.
- Posisi pengelasan.
- Kondisi kabel dan koneksi.
- Serta teknik operator.
Misalnya, kalau travel speed terlalu cepat, hasilnya bisa berbeda dibanding kalau operator bergerak terlalu lambat, meskipun ampere mesin sama.
Karena itu, setting ampere sebaiknya dilihat sebagai bagian dari keseluruhan welding procedure, bukan parameter yang berdiri sendiri.
Pengaruh Arc Length terhadap Hasil Las
Arc length adalah jarak antara ujung elektroda dan benda kerja selama busur berlangsung.
Arc terlalu panjang bisa membuat busur kurang stabil dan meningkatkan spatter pada kondisi tertentu.
Sebaliknya, arc terlalu pendek bisa membuat elektroda lebih mudah sticking.
Untuk angka spesifik, ikuti rekomendasi produsen elektroda dan prosedur pengelasan yang dipakai. Jangan menggunakan satu angka universal untuk semua jenis elektroda dan posisi.
Yang paling penting, jaga arc tetap stabil dan terkendali.
Material Harus Dibersihkan Sebelum Mengelas
Setting ampere yang bagus tidak akan banyak membantu kalau permukaan benda kerja penuh:
- Karat.
- Cat.
- Minyak.
- Kotoran.
- Atau kontaminan lain.
Bersihkan area sambungan sebelum pengelasan.
Untuk pekerjaan tertentu, persiapan sambungan juga perlu diperhatikan, termasuk:
- Root gap.
- Bevel.
- Alignment.
- Tack weld.
- Dan kondisi permukaan.
Persiapan yang buruk bisa membuat operator mencoba “mengompensasi” masalah dengan menaikkan ampere, padahal sumber masalahnya bukan pada arus.
Gunakan Test Piece Sebelum Mengelas Benda Kerja Utama
Ini salah satu langkah paling sederhana tapi sering dilewati.
Sebelum mengelas benda kerja utama:
- Siapkan potongan material dengan jenis dan ketebalan yang sama.
- Gunakan elektroda yang sama.
- Gunakan posisi yang sama kalau memungkinkan.
- Mulai dari setting awal yang direkomendasikan.
- Buat beberapa bead.
- Periksa bentuk dan kualitas hasil.
- Koreksi parameter secara bertahap.
Dengan cara ini, Anda tidak perlu melakukan trial and error langsung pada komponen yang mahal.
Cara Membaca Hasil Test Bead
Jangan cuma melihat apakah las terlihat “rapi”.
Perhatikan beberapa hal:
Bentuk bead
Apakah bead terlalu tinggi, terlalu lebar, atau tidak merata?
Fusion
Apakah logam las menyatu dengan material dasar dengan baik?
Penetrasi
Apakah penetrasi sesuai dengan kebutuhan desain sambungan?
Spatter
Apakah percikan masih dalam tingkat yang wajar?
Undercut
Apakah ada alur pada sisi bead yang mengurangi penampang material?
Porosity
Apakah terlihat lubang-lubang kecil pada hasil las?
Kalau muncul masalah, evaluasi parameter secara sistematis.
Tabel Troubleshooting Setting Ampere Pengelasan
| Gejala | Kemungkinan penyebab | Yang perlu diperiksa |
| Elektroda sticking | Arus terlalu rendah atau teknik arc kurang tepat | Naikkan arus bertahap, cek arc |
| Burn-through | Heat input terlalu tinggi untuk material/kondisi | Turunkan arus dan evaluasi teknik |
| Penetrasi kurang | Parameter atau teknik tidak mencukupi | Evaluasi arus, travel speed, joint |
| Spatter berlebihan | Parameter, arc length, atau teknik | Periksa setting dan arc |
| Bead terlalu tinggi | Arus/travel speed tidak sesuai | Evaluasi kombinasi parameter |
| Undercut | Parameter atau teknik tidak sesuai | Periksa arus, travel speed, sudut |
| Busur tidak stabil | Setting, elektroda, koneksi, atau mesin | Periksa seluruh rangkaian |
Tabel ini dipakai untuk diagnosis awal. Satu gejala bisa punya lebih dari satu penyebab.
Bagaimana Menentukan Setting Ampere dengan Lebih Cepat?
Kalau Anda sering melakukan pengelasan, buat welding parameter log sederhana.
Catat:
| Data | Contoh |
| Material | Mild steel |
| Ketebalan | 3 mm |
| Elektroda | E6013 |
| Diameter | 2,5 mm |
| Ampere | 80 A |
| Posisi | Flat |
| Polaritas | Sesuai rekomendasi elektroda |
| Hasil | Bead stabil |
| Catatan | Spatter rendah |
Pada pekerjaan berikutnya, Anda tidak perlu mulai dari nol.
Anda sudah punya data hasil uji sendiri.
Ini justru bisa jadi referensi yang lebih berguna daripada menghafalkan satu tabel ampere dari internet.
Kesalahan Umum Saat Setting Ampere
1. Menganggap ampere tinggi selalu menghasilkan las lebih kuat
Tidak selalu.
Arus harus sesuai dengan elektroda, material, sambungan, dan prosedur. Terlalu tinggi justru bisa menghasilkan burn-through, undercut, atau masalah lain.
2. Menggunakan satu setting untuk semua elektroda
E6013 2,5 mm dan E6013 3,2 mm tidak punya range yang sama.
Bahkan produk E6013 dari produsen berbeda juga bisa punya rekomendasi arus yang berbeda.
3. Mengikuti tabel internet tanpa mengecek kemasan elektroda
Tabel internet cuma jadi referensi.
Technical datasheet produk yang benar-benar Anda pakai harus jadi rujukan utama.
4. Mengubah ampere tanpa mengubah teknik
Tidak semua masalah bead berasal dari ampere.
Periksa juga travel speed, arc length, angle, posisi, dan kebersihan material.
5. Langsung mengelas benda kerja utama
Gunakan test piece dulu, terutama ketika material, elektroda, atau posisi pengelasan berbeda dari pekerjaan sebelumnya.
Catatan Praktisi: Mengapa Test Piece Penting?
Dalam praktik pengelasan, angka pada mesin cuma titik awal.
Kondisi nyata di lapangan tidak selalu sama dengan kondisi saat data parameter dibuat. Material, sambungan, posisi, mesin, elektroda, dan teknik operator bisa berbeda.
Karena itu, pendekatan yang lebih masuk akal adalah:
mulai dari parameter yang direkomendasikan → lakukan test → baca hasil → koreksi sedikit → test lagi.
Dengan cara tersebut, operator tidak perlu menebak-nebak dari angka ekstrem.
Apakah Ada Ampere Las yang “Paling Ideal”?
Tidak ada satu angka yang bisa disebut paling ideal untuk semua pekerjaan.
Yang ada adalah parameter yang sesuai dengan kombinasi kondisi tertentu.
Contohnya:
E6013 + diameter 3,2 mm + material tertentu + posisi tertentu + mesin tertentu
akan punya kebutuhan parameter yang berbeda dengan:
E6013 + diameter 3,2 mm + material berbeda + posisi berbeda.
Bahkan produk E6013 yang berbeda bisa punya rekomendasi arus berbeda. Data Lincoln dan ESAB menunjukkan variasi tersebut.
Karena itu, pertanyaan yang lebih tepat bukan:
“Ampere las yang benar berapa?”
tapi:
“Untuk elektroda, material, ketebalan, dan posisi ini, berapa range ampere yang direkomendasikan dan bagaimana saya melakukan fine-tuning?”
FAQ Setting Ampere Pengelasan
Berapa ampere untuk elektroda 2,5 mm?
Tergantung jenis dan produk elektroda. Sebagai contoh, beberapa produk E6013 berada sekitar 60–100 A, tapi range spesifik harus mengikuti datasheet elektroda yang dipakai.
Berapa ampere untuk elektroda 3,2 mm?
Untuk E6013, beberapa produk berada sekitar 80–150 A. Tapi range produk bisa berbeda. Lincoln, misalnya, mencantumkan 90–130 A pada salah satu produk E6013, sedangkan ESAB mencantumkan 95–125 A pada produk E6013 lainnya.
Apakah besi yang lebih tebal selalu butuh ampere lebih tinggi?
Tidak sesederhana itu. Ketebalan material salah satu faktor, tapi jenis elektroda, diameter, posisi, desain sambungan, teknik, dan prosedur pengelasan juga berpengaruh.
Kenapa elektroda sering menempel?
Salah satu kemungkinan, arus terlalu rendah. Tapi sticking juga bisa berkaitan dengan teknik arc dan kondisi pengelasan. Coba evaluasi setting berdasarkan rekomendasi elektroda sebelum menaikkan arus secara drastis.
Kenapa besi tipis mudah bolong saat dilas?
Salah satu penyebabnya, heat input yang terlalu tinggi untuk material tersebut. Evaluasi kombinasi diameter elektroda, ampere, travel speed, dan teknik pengelasan.
Apakah setting ampere dari internet bisa langsung dipakai?
Sebaiknya tidak langsung. Gunakan sebagai referensi awal dan selalu bandingkan dengan technical datasheet elektroda yang dipakai.
Apakah ampere satu-satunya parameter penting?
Tidak. Arc length, travel speed, sudut elektroda, polaritas, posisi, jenis elektroda, kondisi material, dan desain sambungan juga bisa memengaruhi hasil.
Penutup
Setting ampere pengelasan yang tepat bukan sekadar mencari satu angka berdasarkan ketebalan besi.
Untuk mendapatkan hasil yang konsisten, mulai dari:
- Jenis elektroda.
- Diameter elektroda.
- Material dan ketebalan.
- Posisi pengelasan.
- Rekomendasi produsen.
- Test piece.
- Evaluasi hasil.
- Penyesuaian parameter secara bertahap.
Untuk E6013, misalnya, produsen bisa memberi range arus yang berbeda untuk diameter yang sama. Karena itu, technical datasheet atau informasi pada kemasan elektroda yang benar-benar dipakai harus jadi referensi utama.
Jangan mengejar angka ampere tinggi dengan anggapan hasil las otomatis lebih kuat. Tujuannya mendapatkan kombinasi parameter yang menghasilkan fusi, penetrasi, bentuk bead, dan kontrol kolam las yang sesuai dengan kebutuhan sambungan.
Dan sebelum mengelas benda kerja utama, lakukan test pada material yang representatif.
Angka di mesin adalah titik awal. Hasil test bead yang menentukan apakah setting tersebut memang cocok untuk pekerjaan Anda.
📍 Artikel Terkait:
– Arti Kode Elektroda Las E6013 dan E7018
– Perbedaan Metode Las SMAW, MIG, dan TIG

Author
Please Share This Article